-
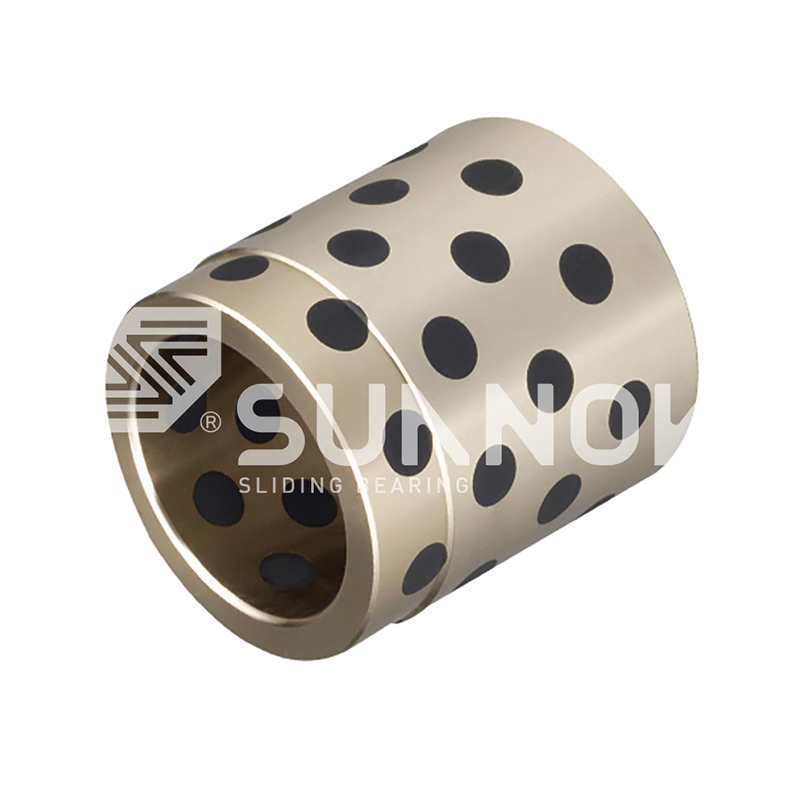 JDB solid-sprudlende lager Rørformet selvsmørende bronsebøssing Grafittplukket glidehylselager JPBW, JPBF
-
 Bimetallisk lager av olje 200#B stålstøttet kobberlegering bimetallbøssing, stål-kobber kompositt glidelagerbøssing
-
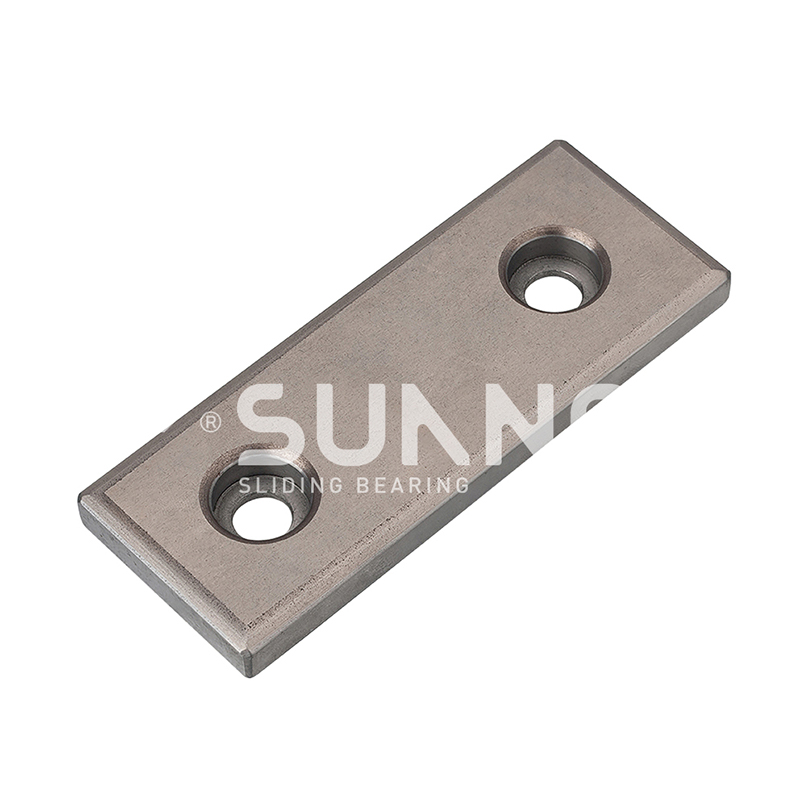 Bimetallisk lager av olje 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
 SF-1 Oilless lager Selv smøring SF-1T metall girpumpe som lager bronseforinger
-
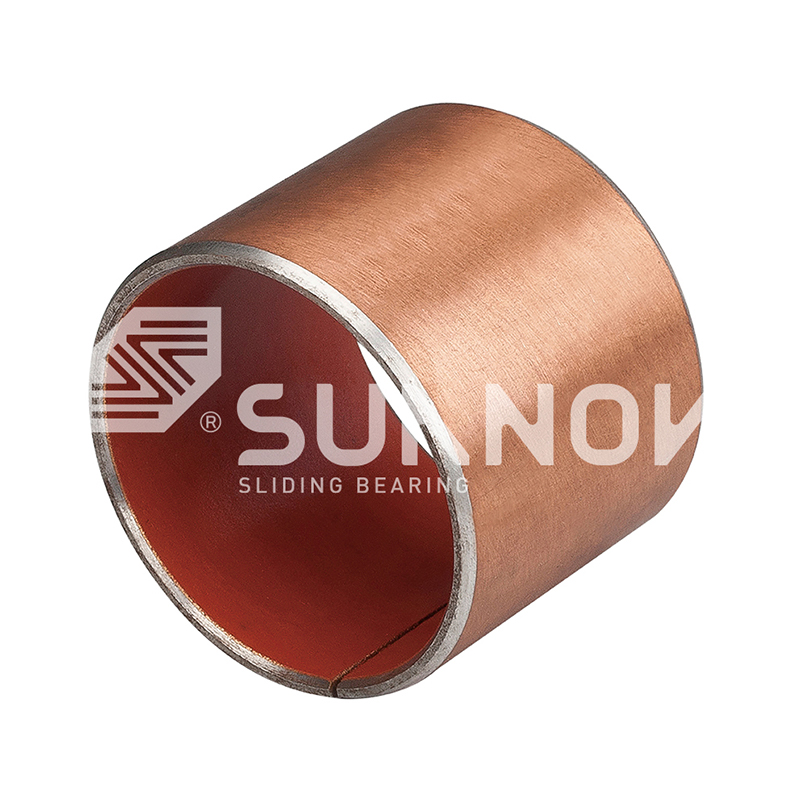 SF-1 Oilless lager Vedlikeholdsfri SF-1W vegg innpakket blyfri bronsebærende Oilless lager Bush
-
 SF-1 Oilless lager SF-1SP Strip Standard Metric Size Self-knubricating Composite Slide Strip
-
 JF-800 bi-metallbæring JF-800F Standard metrisk flensbæring
-
 FB090 Bronsepakket lager FB092 Bronsepakket lager


Sintrede bronsebøssinger vs solide bronsebøssinger: En praktisk valgveiledning
Bransjyheter- En ingeniør som skifter ut en fettsmurt solid bronsebøssing hver sjette uke kan ofte forlenge intervallet utover et år ved å bytte til en oljeimpregnert sintret bronsebøssing, mens den samme sintrede delen vil svikte tidlig under en kontinuerlig høylast, høyhastighetsdrift som trenger den tette veggen og utvendig oljemating av solid bronse. Porøsitet er det som skiller dem.
Det som skiller sintrede og solide bronsegjennomføringer
Sintrede bronsebøssinger er laget ved å komprimere bronsepulver og sintre det til en porøs struktur som lagrer olje, mens solide bronsebøssinger er maskinert fra helt tett støpt eller ekstrudert stang og er avhengig av smøremiddel tilført fra utsiden av boringen. Den ene forskjellen driver annenhver sammenligning i denne artikkelen.
Den sintrede ruten: pulver, presse og ovn
Bronsepulver presser i en dyse til nesten endelig form og varmes opp i en ovn for å binde partiklene, og etterlater et kontrollert 15 til 25 prosent nettverk av sammenkoblede porer som er vakuumimpregnert med olje. Prosessen er nesten nettoform, noe som gjør sintrede foringer effektive for standard metriske størrelser og høyt volum. Når det kreves et sterkere stålskall under det porøse laget, leverer Zhejiang Shuangnuo Bearing Technology Co., Ltd. et slikt design som en oljeholdende bimetalllager med sintret kobberlag på stålunderlag .
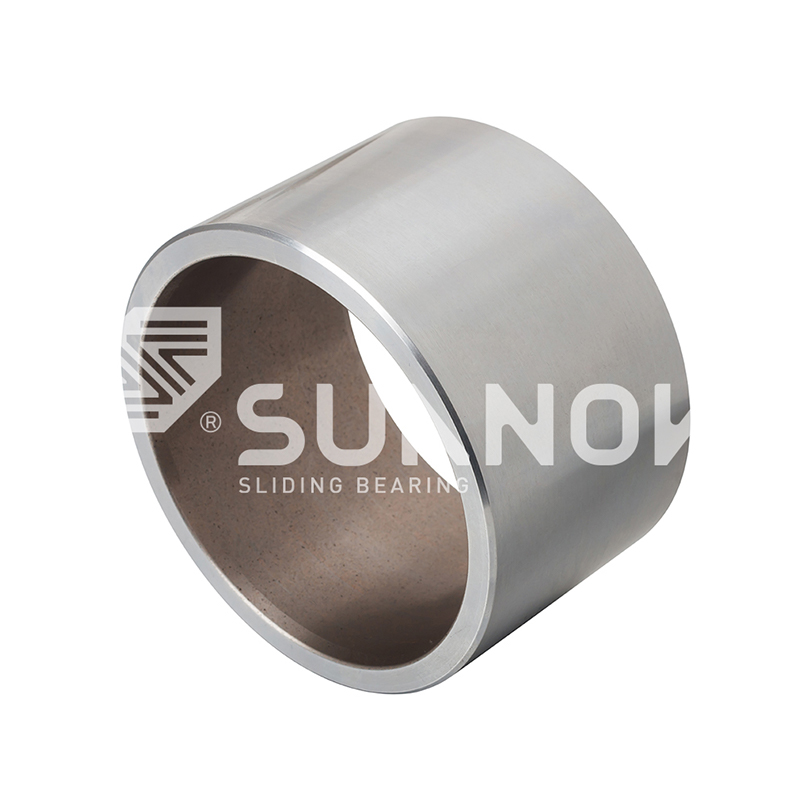 Engros 200#B oljeholdende bimetalllager (stålstøtte Kobber Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina 200#B oljeholdende bimetalllager (stålstøtte kobber sinter med solid L... Se produkt →
Den solide ruten: støpt stang, deretter maskinering
Solide bronsebøssinger starter som sentrifugal eller kontinuerlig støpt stang og avsluttes med dreiing, boring og broaching. Det er ingen tilsiktet porøsitet, så vegen er helt tett, bærer høyere belastning og tillater store diametre, flensede kropper, kilespor, oljespor og ikke-standardlegeringer som aluminiumbronse eller høyblytinnbronse.
En sintret bronsebøssing er en presset og sintret porøs bronsekomponent som lagrer olje i 15 til 25 prosent sammenkoblede porer og frigjør den ved termisk ekspansjon under drift. En solid bronsebøssing er en fullstendig tett maskinkomponent som er avhengig av fett eller olje tilført fra utsiden av boringen, eller av solide smøremiddelplugger innebygd i veggen.
Strukturelle forskjeller som bestemmer ytelsen
Porøsitet er den eneste egenskapen som deler de to bøssingfamiliene, fordi den skaper selvstendig oljelagring på bekostning av trykkfasthet, slagfasthet og maksimal driftstemperatur.
| Eiendom | Sintret bronsegjennomføring | Solid bronsegjennomføring |
| Porøsitet | 15 til 25 prosent, sammenkoblet | I hovedsak null |
| Oljelagring | Innvendige porer, vakuumimpregnert | Ingen; ekstern fett eller olje kreves |
| Typisk PV-grense ved lav hastighet (MPa-m/s) | 1,8 oljeimpregnert | 5.6 med maskinerte oljespor |
| Relativ statisk belastningskapasitet | Omtrent 50 prosent av rask stoff i samme størrelse | Grunnlinje (høyest) |
| Maksimal praktisk diameter | Begrenset av presse- og sintringsovn | Begrenset kun av støping og maskinering |
| Boretoleranse | IT6 til IT7 etter dimensjonering | IT5 til IT7 maskinert |
Belastningskapasitet, PV-grenser og levetid
For kontinuerlig høy belastning er solid bronse det trygge materialet; for moderat belastninger med vedlikeholdsfri drift er sintret bronse arbeidsløsningen. Den tekniske stenografien er PV-grensen, produkt av lagertrykk og glidehastighet.
En typisk oljeimpregnert sintret bøssing er vurdert til nær 1,8 MPa-m/s i kontinuerlig lavhastighetsdrift, mens en rillet solid bøssing med tvangsmatet olje når omtrent 5,6 MPa-m/s; de praktiske konsekvensene er dekket i vår bronsegjennomføring PV-grenser og oppgraderingsstrategi guide.
15–25 % Sammenkoblet porøsitet i sintret bronse; nær null i solid bronse
2x Høyere statisk belastningskapasitet av solid bronse ved like dimensjoner
1.8 Typisk PV-grense (MPa-m/s) for en oljeimpregnert sintret bøssing
5.6 Typisk PV-grense (MPa-m/s) for en rillet massiv bøssing med oljetilførsel
Typiske designverdier i MPa-m/s for gjennomføringer på herdede aksler ved overflatehastigheter under 0,5 m/s. Faktiske grenser avhenger av temperatur, kjøling og akselfinish.
Wear-livet følger samme mønster. Fullsmurt solid bronse holder boringsgeometrien lenger ved hastighet, så sintret bronse er sjelden spesifisert for kontinuerlig roterende aksler over 0,5 m/s med mindre belastningen er lett. Ved oscillerende, stopp-start eller dårlig smurt bruk, overlever sintret bronse ofte bedre fordi den ikke er avhengig av at en smøremaskin når toppen av boringen. Skafthardhet over HRC 45 og finish finere enn Ra 0,8 anbefales for begge; en dypere titt på sintret versus støpt bronsebøssing lang levetid vises i vår vedlikeholdsanalyse.
Friksjon, filmdannelse og løpeatferd
Sintret bronse danner sin egen oljefilm uten ekstern tilførsel, mens solid bronse trenger riller og en smøremiddelkilde, men når den først er smurt tåler den langt hardere kontinuerlig kjøring.
Den sintrede mekanismen er termisk: når akselen varmes opp boringen, utvides oljen i porene seg til overflaten og danner en grensefilm; når lageret avkjøles, trekkes olje inn igjen. Reserver er begrenset og trenger etter hver reimpregnering. Solid bronse kan ikke lagre olje, så friksjonen avhenger av sporgeometri, viskositet og tilførselstrykk; når disse er riktige, kjører den kjøligere og holder klaringen mye lenger ved hastighet.
Der ekstern olje er uakseptabel, men belastningen er for streng for en vanlig porøs vegg, en støpt bronsebøssing med solide smøreplugger, som f. JDB600 selvsmørende lager i støpt bronse , leverer den tette strukturen av solid bronse med innebygd tørr smøremiddeltilførsel.
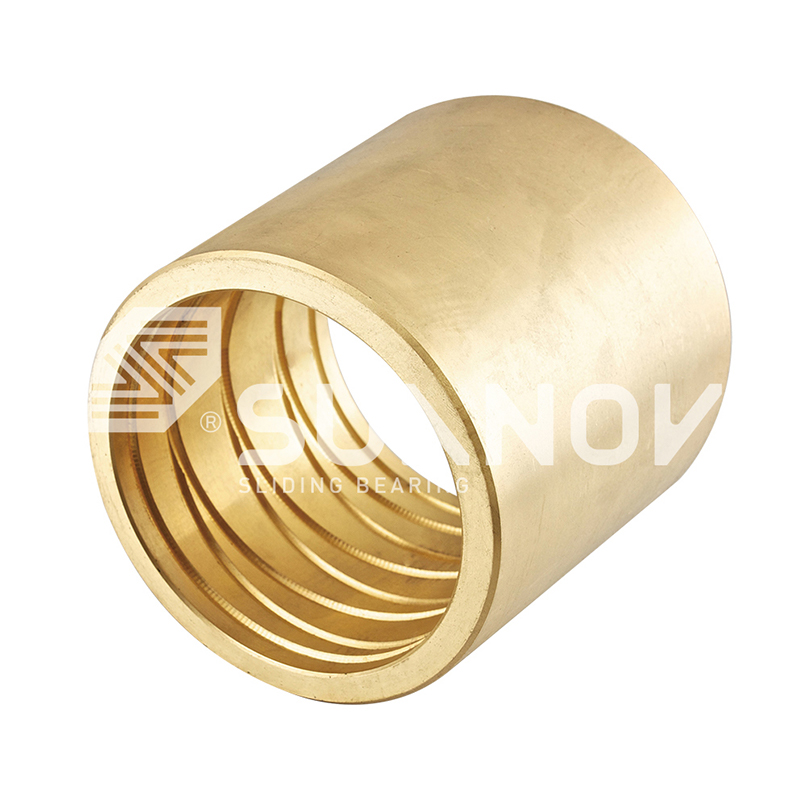 Engros JDB-600 støpt selvsmørende bronse styrebøssing lagerleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støpt, selvsmørende bronseføringsbøssinglagerleverandører, Company, W... Se produkt →
Velg sintret bronse når
- Tilgangen til vedlikehold er dårlig eller maskinen går uten tilsyn
- Driften er oscillerende, stopp-start eller intermitterende
- Belastningen er moderat og overflatehastigheten forblir lav
- Standard metriske størrelser og produksjonsvolumer over 1000 stykker
Velg solid bronse når
- Akselhastighet og PV er høy og kontinuerlig
- Statiske belastninger eller slagbelastninger nærmer seg grensene for sintret materiale
- Kjøle- og smøreforsyning er tilgjengelig
- Store boringer, flenser, kilespor eller ikke-standardlegeringer er nødvendig
Kostnader, toleranser og produksjonsbegrensninger
Sintret bronse vinner ved høyt volum og standardstørrelser; solid bronse vinner der maskineringsfleksibilitet, store boringer eller ikke-standardlegeringer driver jobben.
Sintring har en verktøykostnad som amortiseres over volum, etterfulgt av lave material- og maskineringskostnader per stykke. Den solide ruten bruker støpt stang og betaler for hver snudde brikke, men trenger ingen die, så det er billigere for engangsreparasjoner og prototyper. Trykk- og ovnsstørrelser begrenser også sintrede deler til kompakt diameter, typisk under 150 mm, mens solid bronse kan nå flere hundre millimeter.
Toleransene er forskjellige av samme grunn. Sintrede foringer er dimensjonert eller formet etter sintring og holder vanligvis IT6 til IT7 boringer; maskinert solid bronseholder IT5 til IT7 med full kontroll over konsentrisitet, flensretthet og finish, som er hva oljefri bronsebøssingstoleranse og installasjonsveiledning forklarer i praktiske termer.
Utvelgelsesprosess i branntrinn
Definer belastning, hastighet, smøretilgang og produksjonsvolum; den riktige bushing-familien blir en åpenbar.
- Beregn PV-verdien ved driftspunktet og sammenlign den med referansene på 1,8 og 5,6 MPa-m/s ovenfor. Hvis du tjener overskrider sintringsgrensen ved nødvendig levetid, gå over til solid bronse.
- Sjekk smøretilgangen. Hvis lagerposisjonen er innelukket, uten tilsyn eller forurenset, er sintret bronses interne oljereserve og fordel.
- Still inn boringsdimensjoner, toleranse, flenser og mengde. Standard metriske størrelser over 500 stykker favoriserer sintret; store boringer, ikke-standard legeringer og korte løp favoriserer maskinert solid bronse.
- Bekreft materialsammensetning og mekaniske data med produsenten. Zhejiang Shuangnuo Bearing Technology Co., Ltd. leverer spektrokjemiske analyser og mekaniske testrapporter for både sintrede og støpte bronseprodukter.
For kompakte høybelastningsenheter uten vedlikeholdstilgang, en SF1B bronsebasert sintret lager fra SF-1-familien er et praktisk mellomalternativ fordi dets polymerblandet overlegg øker lastekapasiteten samtidig som boringen holder vedlikeholdsfri.
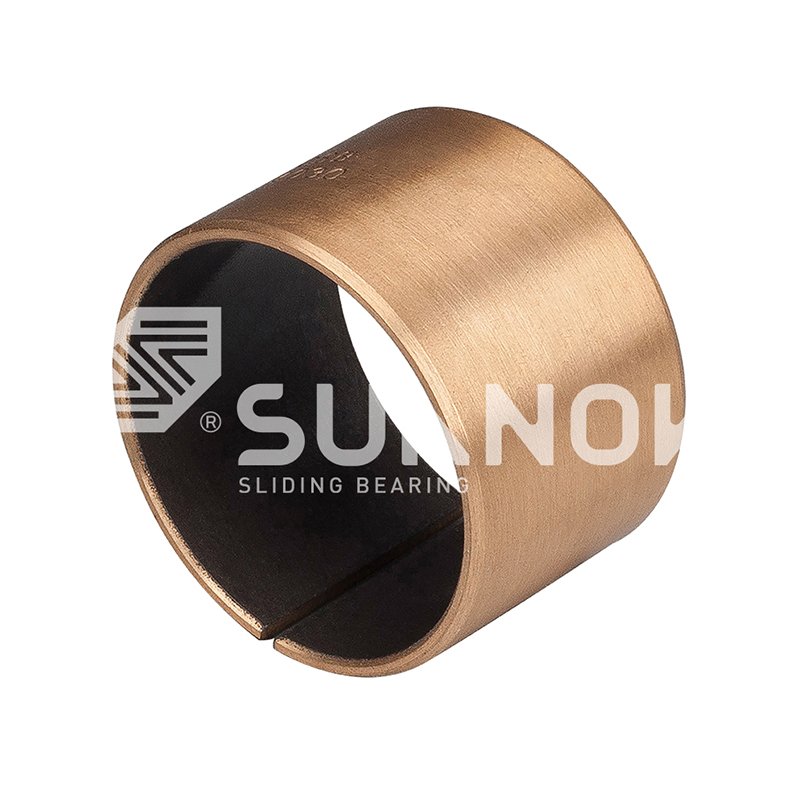 Engros høy lastekapasitet, lav friksjon SF-1B bronselager | Selvsmøring Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina høy belastningskapasitet, lav friksjon SF-1B bronselager | Selvsmørende bronse... Se produkt →
Ofte stilte spørsmål
Korte svar på spørsmålene ingeniører stiller ofte når de sammenligner disse med bøssingmaterialene.
Er sintret bronse sterkere enn solid bronse?
Nei. Porøsiteten som gjør at sintret bronse kan lagre olje reduserer også dens trykk- og strekkstyrke. En typisk sintret bronsebøssing bærer omtrent halvparten av den statiske belastningen av en solid bronsebøssing av samme størrelse, så solid bronse er spesifisert når flytestyrken dominerer designet.
Hvilken bøssing varer lenger, sintret eller solid bronse?
Det avhenger av smøring. Uten et eksternt smøremiddel holder sintret bronse vanligvis ut tørr solid bronse fordi porene frigjør olje akkurat der friksjonen varmes opp boringen. Med lik smøring mot solid bronse slit ved høy hastighet og høy fordi den tette veggen varmer PV klaring og sprer bedre.
Kan en sintret bronsebøssing kjøre uten olje?
Jeg tusenvis av timer, ja, men ikke for alltid. Oljen som er lagret i porene forbrukes ved fordampning, oksidasjon og migrering, og bøssingen må etter hvert reimpregneres eller skiftes ut. Intermitterende og oscillerende plikter forlenger denne perioden; kontinuerlig høyhastighetstjeneste forkorter det dramatiske.
Hvilke toleranser er tilgjengelige for bronseforinger?
Sintrede bronsebøssinger er dimensjonert etter sintring og holder vanligvis IT6 til IT7-boringstoleranser. Solide bronsebøssinger er maskinert og kan holdes til IT5 til IT7 med kontroll av rundhet, konsentrisitet, flensfirkantethet og overflatefinish. Begge rutene har plass til flensede, forseglede eller ikke-standard legeringsvariasjoner.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
