-
 JDB solid-sprudlende lager JFB650 metrisk oljefri selvsmørende bronse rundt flenslager
-
 JDB solid-sprudlende lager Vedlikeholdsfri med krage messing Din9834 oljefri styrebøssinglager
-
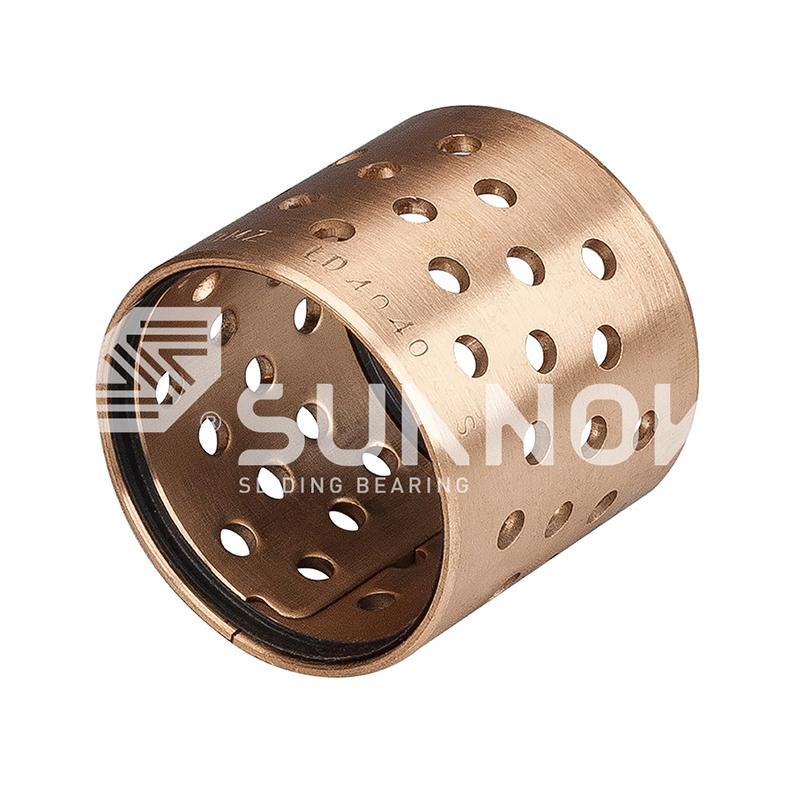
 JDB-600 støping av bronselager JDB-600 bronsebøssing med interne spiraloljeriller, tinnbronseoljesporbøssing
-
 SF-1 Oilless lager Selv smøring SF-1T metall girpumpe som lager bronseforinger
-

-

-
 JF-800 bi-metallbæring JF-20 høyytelsesaluminium + karbonstållegering for industrielle maskiner
-
 FB090 Bronsepakket lager FB094 Bronsepakket lager med seler


OEM selvsmørende bronsebussing produksjon: prosesser, materialer og QC guide
Bransjyheter-En stansevedlikeholdsingeniør ved et stanseanlegg for biler trekker en slitt utkasterføringsbøssing og finner delenummeret utgått. Erstatningen må samsvare med samme boring, samme flenshøyde og et lengre serviceintervall enn originalen. På det tidspunktet slutter oppgaven å være en reservedelsbestilling og blir et OEM selvsmørende produksjonsprosjekt av bronsebøssing: en tegning, en lastekasse og en materialspesifikasjon som en leverandør må konvertere til en ferdig, sporbar komponent. Spesialistprodusenter som Zhejiang Shuangnuo Bearing Technology Co., Ltd. håndterer hele kjeden, fra legeringssmelting til endelig maskinering.
OEM-produksjon av selvsmørende bronseforinger betyr å produsere foringer til kundens originale tekniske spesifikasjoner i stedet for å levere en katalogstandard. Den dekker legeringskvalitet, solid smøremiddeltype og fordeling, dimensjonstoleranser, overflatefinish og testdokumentene som beviser at delen oppfyller tegningen.
10 år av kontinuerlig FoU på selvsmørende kobberlegeringer
80 CNC dreiebenker, dreiemaskiner og maskineringssentre internt
0,05-0,12 tørr friksjonskoeffisient av grafittinnstøpt bronse
200 MPa typisk statisk belastningsgrad for støpte bronsekvaliteter
Hva definerer en OEM selvsmørende bronsebøssing
En OEM selvsmørende bronsebøssing er definert av spesifikasjonen, ikke av størrelsen. Forskjellen fra en standard foring er at hver kritisk egenskap, fra kjemisk sammensetning til kantfas, er festet på en tegning og verifisert mot den.
Kjerneegenskaper til en OEM-spesifikasjon
- Legeringskvalitet med en kontrollert kjemisk sammensetning, for eksempel tinnbronse, aluminiumsbronse eller messing.
- Solid smøremiddeltype (grafitt, molybdendisulfid eller lignende) og dets lommemønster i lagerveggen.
- Dimensjonstoleranser for boring, utvendig diameter, lengde og flensposisjon.
- Krav til overflatefinish, kantbehandling og renslighet som beskytter overføringsfilmen.
- Akseptdata: materialsertifikater, mekaniske testresultater og tredjeparts inspeksjonsrapporter.
Definisjon
OEM selvsmørende bronsebøssingsproduksjon er produksjon av bronsebøssinger med innebygde solide smøremidler, laget etter en kjøpers originale spesifikasjon og verifisert gjennom sammensetningskontroll, dimensjonal inspeksjon og dokumentert testing.
Når en del er produsert på denne måten, kontrollerer kjøperen utfallet. Når den er produsert fra en slitt prøve eller en katalogdimensjonsliste, kontrollerer leverandøren resultatet, og forutsigelse av slitasjelevetid blir gjetting.
Tre produksjonsruter: støpt, sintret, innpakket
Tre produksjonsruter dekker praktisk talt alle OEM selvsmørende bronsebøssinger: kontinuerlig eller sentrifugalstøping, sintring på stålunderlag og bronseinnpakning.
| Rute | Hvordan den er laget | Typiske legeringer | Best passende applikasjoner |
| Støpt bronse | Smelte helles gjennom kontinuerlig eller sentrifugalstøping, og deretter maskinert | Tinnbronse, aluminiumsbronse, messing | Høy sjokkbelastning, tykke vegger, store diametre, lavvolum spesialarbeid |
| Sintret bimetall | Bronsepulver sintret på en stålbakside, og deretter ferdig | Bronselag på stål med dispergert fast smøremiddel | Tynne vegger, masseproduksjon, konsekvent friksjon, kostnadsfølsomme kjøringer |
| Bronse innpakket | Bronselist med glidemiddellommer rullet til ferdig sylinder | Bronselist med grafittplugger | Lett til middels belastning, rask levering, enkle boringer |
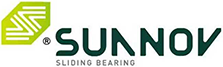
Støperuter dominerer når applikasjonen trenger en tykk vegg, en kraftig interferenspasning eller en ikke-standard geometri. Ved kontinuerlig støping størkner legeringen i en kontrollert seksjon før maskinering, noe som gir tett materiale med jevn grafittfordeling. For kjøpere som trenger denne ruten, produserer Zhejiang Shuangnuo JDB600 selvsmørende lager i støpt bronse som en dedikert produktlinje.
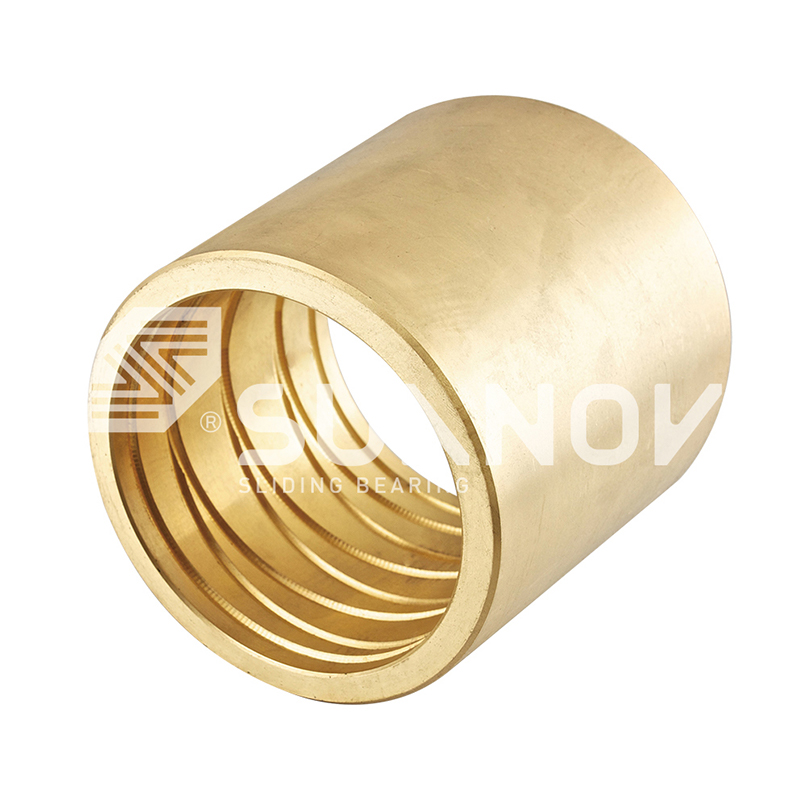 Engros JDB-600 støpt selvsmørende bronse styrebøssing lagerleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støpt, selvsmørende bronseføringsbøssinglagerleverandører, Company, W... Se produkt →
Sintrede bimetallbøssinger bruker en stålstøtte for strukturell styrke og et sintret bronselag for glideytelse. De passer til tynnveggede design produsert i større mengder. Den SF1 oljefrie lagre med et sintret bronselag produsert av selskapet tilhører denne familien og er mye brukt i hydrauliske og generelle maskiner.
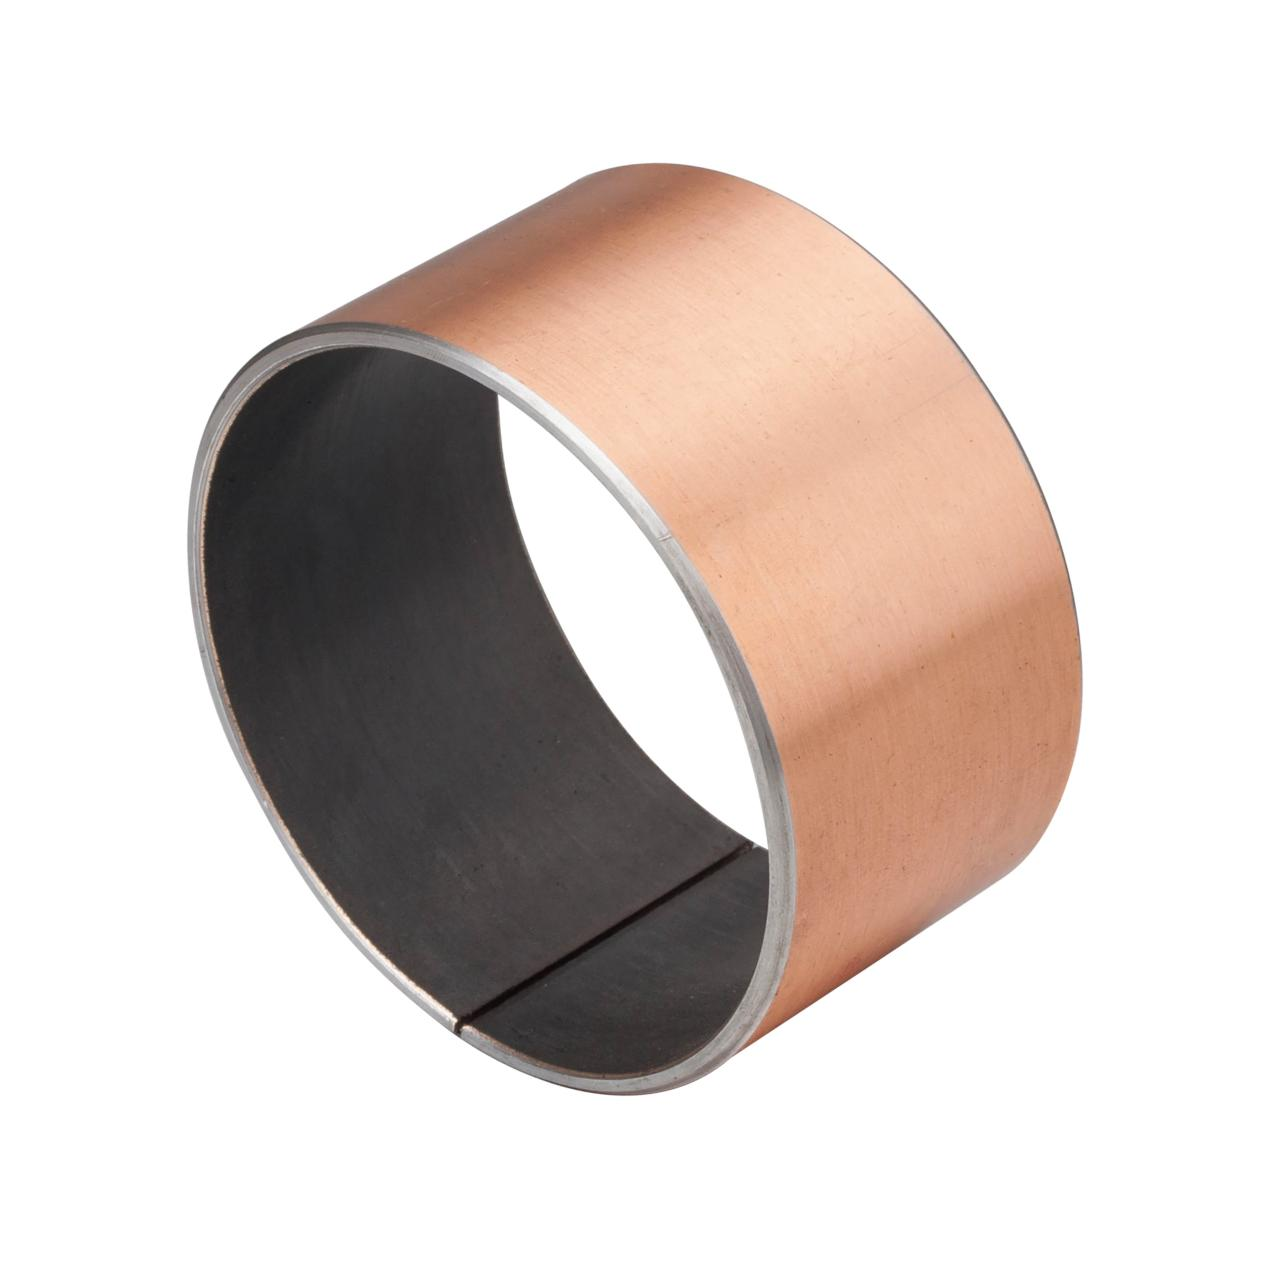 Engros vedlikeholdsfri SF-1 selvsmørende lager for tunge applikasjoner Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina vedlikeholdsfrie SF-1 selvsmørende lager for tunge applikasjoner - lav... Se produkt →
Innpakkede bronsebøssinger er laget av stripemateriale, som forkorter produksjonskjeden og reduserer kostnadene for enkle sylindriske deler.
For en støpekvalitet blir legeringen smeltet, hellet og maskinert; det faste smøremidlet presses inn i borede hull eller spor i en separat operasjon. For sintrede og pakkede kvaliteter bygges smøremidlet inn i materialstrukturen under formingen.
Valg av legering og solid smøremiddel
Valg av legering angir lasten og temperaturtaket; solid smøremiddelvalg setter friksjon og slitasjeadferd. Velg legeringen først, og match deretter smøremiddelet til miljøforholdene.
Legeringsfamilier og deres grenser
Tinnbronse er standard for slitestyrke og bearbeidbarhet under moderat belastning. Aluminiumsbronse gir høyere styrke og bedre motstand mot anfall under tunge eller slitende forhold. Messing er billigere og lett å bearbeide, noe som gjør det attraktivt for guideapplikasjoner der belastningen er beskjeden.
Solide smøremidler i bronseforinger
Grafitt er det vanligste innebygde smøremidlet. Den forblir stabil i luft til omtrent 400 C og danner en kontinuerlig overføringsfilm på skaftet. Molybdendisulfid fungerer bedre i vakuum- eller tørrgassmiljøer der grafitt mister sin lave friksjon. Lommemønsteret, enten det er boret hull, slisser eller et vevd nett, bestemmer hvor raskt filmen gjenoppbygges etter tørking.
Tabellen nedenfor sammenligner typiske statiske belastningsklasser etter produksjonsrute. Nøyaktige verdier avhenger av veggtykkelse, legeringstilstand og hastighet, så valider alltid mot leverandørens testdata.
0,05 til 0,12
Typisk tørrfriksjonskoeffisientområde for grafittinnstøpt bronse som løper mot en herdet stålaksel etter overføringsfilmdannelse.
For messingbaserte design med innebygd grafitt, JDB650 solidsmørende messingforinger tilbudt av Shuangnuo er en standardplattform for guide- og ejektorapplikasjoner.
 Engros JDB650 selvsmørende messingbussing oljefrie lagre, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøssing oljefrie lagerleverandører, Company, We Wh... Se produkt →
Før du avslutter en materialkvalitet, sammenligne driftshastighet og belastning med lagerets PV-grense i teknisk analyse av PV-grense og slitasjehastighet for selvsmørende bronseforinger .
Maskinering, toleranser og overflatefinish
Maskineringsnøyaktighet avgjør om en selvsmørende bøssing går stille og slites jevnt i hele levetiden. En bøssing med en presis legering, men en grov boring, vil svikte tidlig.
Typiske toleranseområder
De fleste OEM-foringer er spesifisert med en H7-boring for glideoverflaten og en interferenspasning på utvendig diameter. Boringer holdes vanligvis til pluss 0,025 til pluss 0,050 mm, mens hussetet krever rundhet innen noen få mikron. Akselsiden bruker normalt f7 eller g6 klaring.
Overflatefinish og kantbehandling
Borefinishen trenger sjelden å bli speilpolert; en rekkevidde på 0,8 til 1,6 mikrometer Ra bevarer smøremiddeloverføringen samtidig som man unngår for tidlig sengelegging. Faser og avgradede kanter betyr mer enn de fleste tegninger viser, fordi en skarp kant kan skrape grafittfilmen av skaftet ved de første slagene. Ikke stram en toleranse uten en funksjonell grunn, fordi hver ekstra mikron med kontroll øker maskineringskostnadene.
En variasjon på 0,01 mm i boringsrundhet kan kutte det effektive kontaktområdet og øke lokalt trykk nok til å forkorte levetiden med en målbar margin. Spesifiser hva enheten din trenger, ikke hva en maskin kan oppnå.
For praktiske tilpasningsverdier, se monterings- og toleranseguide for oljefri bronseforinger , som dekker interferens, klaring og anbefalte boreforberedelsestrinn.
Kvalitetskontroll som beskytter et OEM-program
Pålitelig OEM-forsyning avhenger av kjemisk sammensetningskontroll på smeltestadiet, ikke av sluttinspeksjon alene. Hvis legeringen avviker ved ovnen, vil ingen mengde maskinering gjenopprette lastekapasiteten.
Hos Zhejiang Shuangnuo Bearing Technology Co., Ltd. støpes legeringen internt og overvåkes med spektroskopi før, under og etter støping. Selskapet driver mer enn 80 CNC dreiebenker, CNC dreiemaskiner og maskineringssentre, som holder støpe- og etterbehandlingstrinnene under ett tak. Tredjepartslaboratorier verifiserer med jevne mellomrom materialsammensetning og mekaniske egenskaper, og autoritative testrapporter er tilgjengelige på forespørsel.
- Spektrumanalyse ved ovnen for å bekrefte legeringskjemi før og under støpingen.
- Mekanisk testing på prøvekuponger for å bekrefte hardhet, strekkstyrke og forlengelse.
- Materialtestsertifikater som sporer en leveringsbatch tilbake til smelten.
- Uavhengig tredjepartsinspeksjon for programmer som krever eksternt bevis.
Kjøpere bør oppgi sertifiseringskravet i innkjøpsordren. En leverandør som støper sin egen legering og driver ovnstrinnspektroskopi kan bevise materialhistorien; en leverandør som kjøper støpegods fra markedet kan ikke.
Hvordan strukturere en OEM-forespørsel
Den raskeste måten å få et nøyaktig tilbud på er å sende et komplett spesifikasjonssett i stedet for en slitt prøve eller en enkelt tegningsvisning. Ufullstendige inndata gir foreløpig prising og senere endringsordrer.
- Send en måltegning med toleranser, overflatefinish og kantbehandlingsnotater.
- Oppgi legeringsgrad og hardhet, eller materialsammensetningen til originaldelen.
- Oppgi belastning, hastighet, temperatur og miljøforhold for PV-validering.
- Definer akseptkriterier: målemetode, materialrapport, tredjepartssertifikater.
- Gi en volumprognose og mål ledetid slik at leverandøren kan planlegge støpekjøringer.
| Spesifikasjonsfelt | Hvorfor det betyr noe |
| Boring, utvendig diameter, lengde, flens | Definerer passform og forhindrer maskineringskorreksjoner før montering |
| Legeringsgrad og hardhet | Stiller inn lastetaket og slitasjeadferd |
| Smøremiddeltype og lommemønster | Stiller inn friksjon, temperaturområde og filmkvalitet |
| Last, hastighet, temperatur, miljø | Validerer PV-klassifiseringen og forventet levetid |
| Testrapporter og sertifikater | Definerer aksept, sporbarhet og ansvarsgrenser |
Når en tilpasset busk er utenfor standard katalogstørrelser, oppgi nærmeste standardreferanse og de modifiserte dimensjonene. Det forkorter evalueringstiden og gir leverandøren en baseline for toleranse og materialadferd. Se veiledning til tilpassede bronseforinger med ikke-standard dimensjoner og toleranser for detaljer.
Ofte stilte spørsmål
Hvor lenge varer en OEM selvsmørende bronsebøssing?
Levetiden er drevet av PV-verdien, akselhardhet og om det dannes en stabil overføringsfilm under innkjøring. Godt utformede grafittinnstøpte bronsebøssinger går vanligvis i tusenvis av timer under jevn belastning; applikasjoner med høy belastning er avhengig av de samme smøremiddellommene for å gjenoppbygge filmen etter hver hendelse.
Kan disse foringene gå helt uten olje?
Ja, men overflaten trenger fortsatt en kort innkjøringsperiode der det innebygde smøremiddelet overføres til akselen. Etter at overføringsfilmen dannes, løper bøssingen tørr med en friksjonskoeffisient i området 0,05 til 0,12 mot en riktig ferdig stålaksel.
Hvilke mål skal stå på tegningen?
Som minimum boring, ytre diameter, lengde, flensdimensjoner, faser og deres toleranser. Legg til overflatefinish og rundhet for boringen, fordi de direkte kontrollerer filmdannelse og slitasje ensartethet.
Hvordan verifiseres legeringskvaliteten i et OEM-program?
Spektroskopi på smeltetrinnet bekrefter sammensetningen før helling, og periodisk tredjepartstesting bekrefter mekaniske egenskaper. Kjøpere bør be om materialtestsertifikater med hver leveranse og, for kritiske programmer, en uavhengig inspeksjonsrapport.
Hvis et standardprodukt ikke samsvarer med lasttilfellet ditt, send tegningen og driftsbetingelsene. Shuangnuo kan sitere et OEM-design basert på sin egen støpte legering, intern maskinering og dokumentert kvalitetskontroll.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
