-
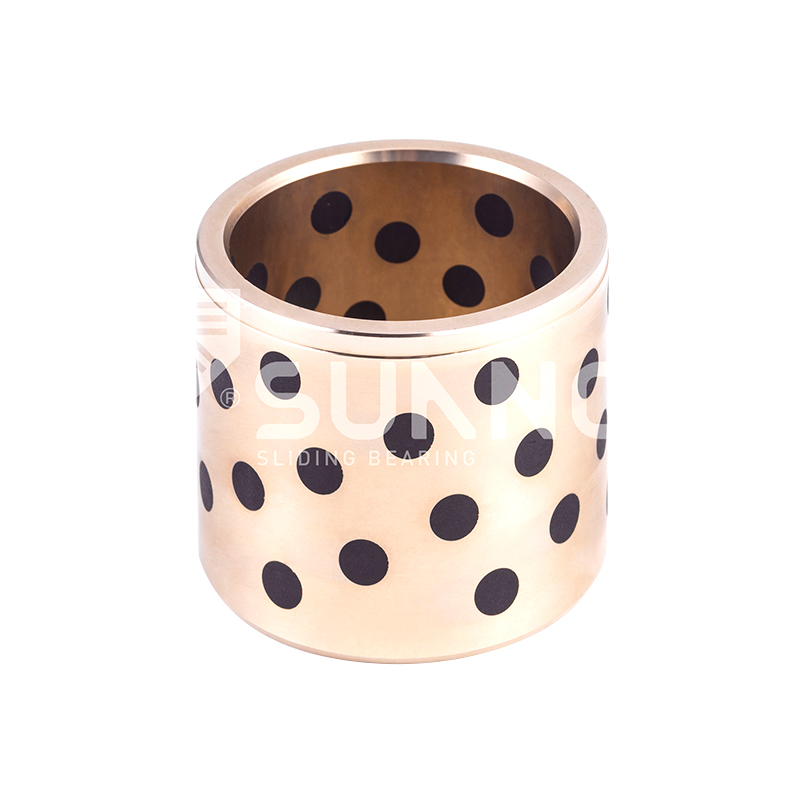 JDB solid-sprudlende lager JDB650 selvsmørende messingbøssing oljefrie lagre
-
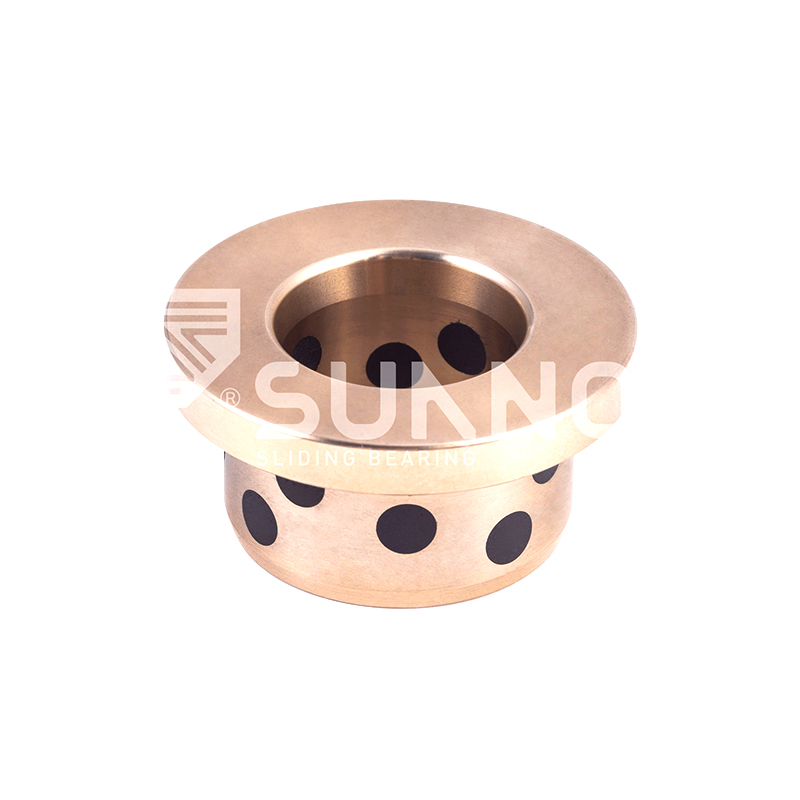 JDB solid-sprudlende lager JFBB metriske selvsmørende oljefri grafittflenslager
-
 JDB solid-sprudlende lager JTW Solid Lubricant Graphite Oljefritt Bronse Thrust Washer Lager
-
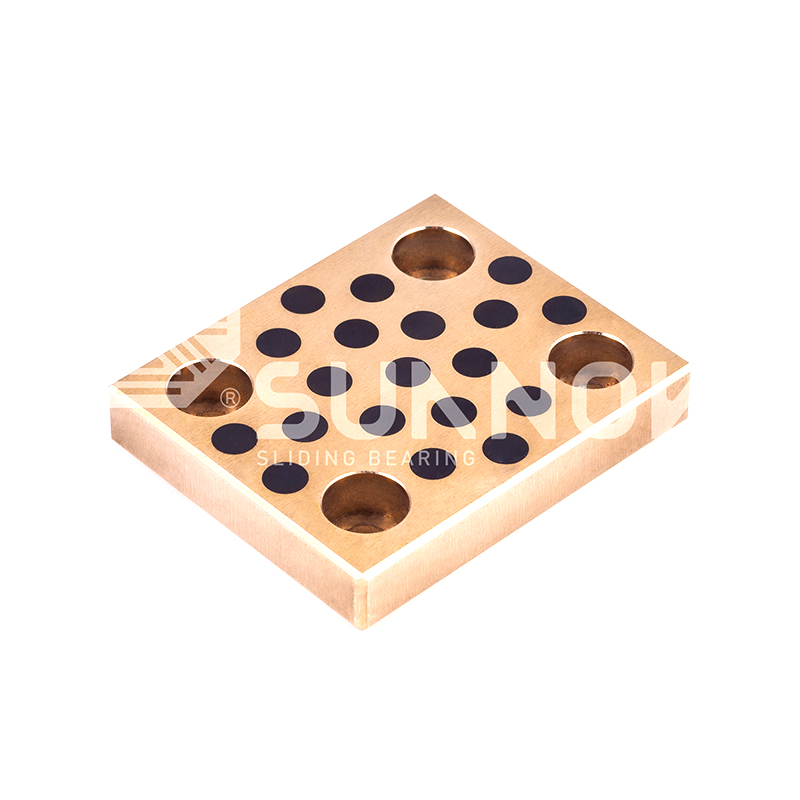 JDB solid-sprudlende lager Flensløs grafitt bronse sliteblokk, firkantet selvsmørende bronse ledeplate JESW
-
 JDB solid-sprudlende lager Rektangulær, innebygd grafitt bronse slitepute, vedlikeholdsfri bronse ledeplate for mugg JTWP
-
 SF-1 Oilless lager SF-1 WC Standard Metric Thrust Washer | Lav friksjon, høy belastningsbæring
-

-
 JF-800 bi-metallbæring JF-700 Bi-metallbærende kraftig selvblubberende ermetforinger


Selvsmørende lagre for automatiseringsutstyr: utvalg, typer og fordeler
Bransjyheter-En automatisert monteringscelle kan kjøre tusenvis av sykluser per dag, men én beslaglagt styrebøssing er nok til å stoppe linjen. I mange anlegg er årsaken et dårlig lager i starten: det er en manglende ettersmøring, forurenset fett eller bøssing som ikke kan belastes under skiftende belastning. Selvsmørende lagre for automatiseringsutstyr fjerner denne avhengigheten ved å tilføre sitt eget smøremiddel på kontaktflaten. Som automasjonsdesignere og vedlikeholdsteam har lært, kommer etterspørselen etter selvsmørende lagre i industriell automasjon fra et behov: holde bevegelige deler i gjengen med mindre inngrep, uten enkelt å ofre lastekapasitet eller nøyaktighet.
Hvordan fungerer selvsmørende lagre
Selvsmørende lagre fungerer ved å danne en overføringsfilm på den matchende akseloverflaten. I stedet for å stole på en ekstern oljeforsyning, inneholder lagermatrisen raske smøremidler som grafitt, molybdendisulfid eller spesialformulerte polymerkomponenter. Under glidning overføres små mengder av smøremidlet til akselen eller motpartens overflate, og skaper et lavfriksjonslag som beskytter begge komponentene.
Denne mekanismen er forskjellig fra en konvensjonell bronsebøssing, som trenger en kontinuerlig oljefilm eller periodisk påfyll av fett. For automasjonsutstyr er den praktiske effekten betydelig: bevegelsesakser kan kjøres tørrere, starte og stoppe oftere, og forbli i drift i lengre intervaller mellom vedlikeholdshendelser. Overføringsfilmen hjelper også lageret med å tåle kortvarige avbrudd i smøring, som ofte er årsaken til plutselige maskinfeil.
Hvorfor automatiseringsutstyr trenger selvsmørende lagre
Automatiseringsutstyr har en tendens til å fungere under forhold som er uvennlige for tradisjonelt smurte lagre. Korte slag, høye syklushastigheter og reverserende bevegelser skyver fett ut av belastede soner. Føringsbøssinger og utkasterstifter med liten diameter er vanskelige å smøre når de først er installert. Noen robotceller eller montert på steder der en operatør kan ikke nå smørepunktet uten å stoppe prosessen.
Selvsmørende lagre løser disse problemene på designstadiet. De eliminerer ikke nødvendig for en jevn, hard aksel, men de reduserer ikke de daglige rutinemessige smøreoppgavene. Resultatet er mer forutsigbar friksjon, lavere vedlikeholdsarbeid og mindre risiko for nedetid fra et lager som ganske enkelt har gått tørt.
Lagerfamilier som ofte brukes i automatisering
Ikke alle selvsmørende lagre er utskiftbare. Matrisematerialet, smøremiddeltypen og produksjonsruten bestemmer hvor et lager kan brukes. For automasjonsutstyr dekker flere familier de fleste lineære og roterende posisjoner.
JDB Solid-smørende lagre
JDB-lagre er ofte førstevalget for styrepinner, ejektorhylser og sliteplater i verktøyrelatert automatisering. Kobberlegeringsmatrisen gir høy trykkstyrke, mens grafitt eller andre solide smøremiddelplugger frigjør en tynn film under glidning. Den JDB650 solid smørende lager er et praktisk alternativ når støt, kantbelastning eller sporadisk forurensning forventes. Den messingbaserte strukturen kombinerer bearbeidbarhet med gode sliteegenskaper ved start-stopp-bruk.
 Engros JDB650 selvsmørende messingbussing oljefrie lagre, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøssing oljefrie lagerleverandører, Company, We Wh... Se produkt →
SF1 og SF2 oljefrie lagre
SF1 oljefrie lagre bruker en stålbakside og porøst bronsemellomlag med et topplag med lav friksjon, som passerer til moderate belastninger og kontinuerlig rotasjon. SF2 grense-smørende lagre er like, men er spesifisert for bruksområder som kan operere med en tynn oljefilm eller under grensesmøring. Begge er vanlige i små aktuatorer, sensorer, lette bevegelsesmoduler og andre kompakte automatiseringskomponenter som trenger forutsigbar friksjon over mange sykluser.
Bimetall- og bronse-innpakket typer
Oljeholdende bimetalllagre, slik som 200-serien, bruker stålunderlag med sintret kobber som inneholder dispergert raskt smøremiddel. Bronse-omviklede lagre i FB090-familien bruker et innpakket bronseskall med grafittplugger for tyngre oscillerende belastninger. Disse typene er nyttige for en kompakt installasjon må håndtere høyere trykk, pulserende belastninger eller begrenset mengde eksternt fett som backup.
| Bærende familie | Grunnstruktur | Typisk belastning | Typisk hastighet | Vanlig bruk av automatisering |
|---|---|---|---|---|
| JDB solid-smørende | Kobberlegering med solide smøreinnsatser | Høy | Lav til moderat | Styrepinner, utkasterhylser, sliteplater |
| SF1 oljefri | Stålbakside med porøs bronse og lavfriksjonslag | Moderat | Moderat til høy | Roterende og frem- og tilbakegående bevegelsesmoduler |
| SF2 grensesmørende | Stålbakside med bronsesinter og polymerlag | Moderat | Moderat | Små aktuatorer, grensesmurte pivoter |
| Oljeholdende bimetall | Stålbakside med kobbersinter og solid smøremiddel | Høy | Moderat | Kompakte roterende og dreiepunkter |
| FB090 bronseinnpakke | Innpakket bronseskall med grafittplugger | Moderat til høy | Lavt | Kraftig oscillerende og glidende applikasjoner |
Utvalgskriterier for selvsmørende lagre
Den mest pålitelige valgmetoden starter med verdiene, og kontrollerer deretter hele driftsmiljøet. PV står for produkt av lagertrykk og glidehastighet, og det er det primære målet på hvor hardt et selvsmørende lager jobber. For automasjonsutstyr kan et større antall akseptabelt ut ved lav hastighet, men svikte når den samme belastningen kombineres med rask indeksering eller sykluser med kort slag.
Før du avslutter et lager, bekrefter du forventet PV-verdi mot materialkurven. Hvis driftspunktet ligger over den publiserte PV-grensen, velg et annet materiale eller øk lageroverflaten. Se også veiledningen for valg av selvsmørende hylselager for industrimaskiner for å sammenligne disse faktorene med faktiske pakkedimensjoner.
- Skafthardhet: hardere skaft reduserer slitasje, spesielt i med støv, sveisesprut eller tørre partikler.
- Overflatefinish: en slipt eller dreid aksel med ruhet rundt Ra 0,4–0,8 µm hjelper overføringsfilmen med å utvikle seg jevnt og holder friksjonen stabil.
- Driftstemperatur: bekreft at det raske smøremiddelet og lagermatrisen kan håndtere maskinens omgivelses- og friksjonsvarme.
- Montering og oppbevaring: Bestem om lageret skal presses, flenses eller festes før du bestiller den endelige boringstoleransen.
Applikasjonsspesifikke hensyn
Selvsmørende lagre er ikke en enkel løsning for alle bevegelige deler. Det beste valget avhenger av bevegelsesprofilen, forventet belastning og den omkringliggende strukturen til automatiseringssystemet.
Styrepinner og ejektorsystemer
I formbasert automatisering ser styrepinner og ejektorhylser svært høyt lokalt trykk ved lav hastighet. Lagre som brukes i disse stillingene må motstå støt, god konsentrisitet og tolerere feiljustering under montering. JDB styrelager brukes ofte av denne grunn. For lignende verktøyposisjoner, JGB oljefri ejektorstyrelager reduser risikoen for gnaging og hold ejektorplatene i bevegelse uten hyppig smøring.
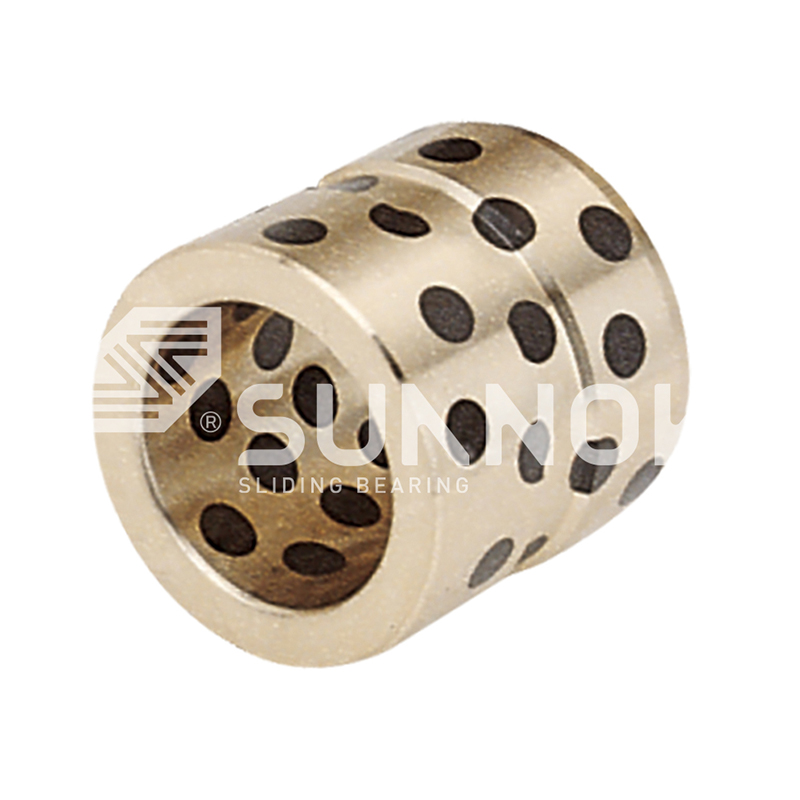 Engros leverandører av høytemperatur messing JGB oljefri ejektorstyrelager, C Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kinas høytemperatur messing JGB oljefrie Ejector Guide Bearings Leverandører, Company, We... Se produkt →
Hydrauliske og pneumatiske bevegelsessystemer
Automatiseringsutstyr inkluderer ofte hydrauliske sylindre, pneumatiske aktuatorer og ventilasjonssystemer der plassen er begrenset og vedlikeholdstilgangen er dårlig. Lagre i disse komponentene må fungere med små oscillasjonsvinkler og raskt skiftende belastninger. Den SF1D hydraulisk lager er et praktisk alternativ for applikasjoner for lavfriksjonskraft som håndterer korte slag og høytrykk som er vanlige i slike systemer, samtidig som dimensjonsstabiliteten hydraulisk fungerer.
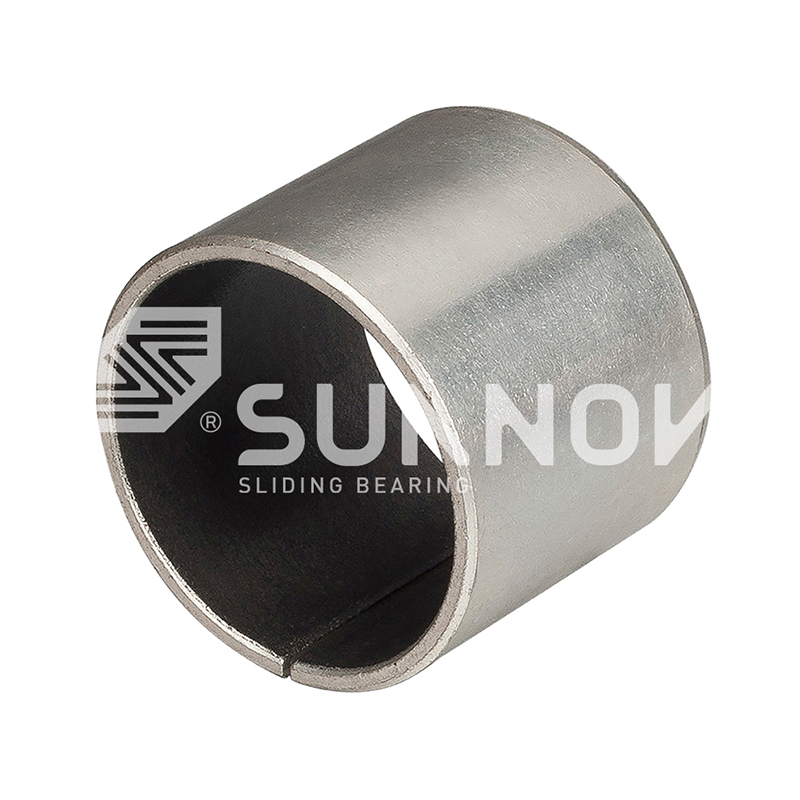 Engros SF-1D korrosjonsbestandig industrielle hydrauliske oljefrie lager | Høy Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina SF-1D korrosjonsbestandig industriell hydraulisk oljefri lager | Høy belastning, lav... Se produkt →
Lineære sleider og trykkskiver
Lineære føringer og kuleskruer trenger fortsatt støtte ved sine monteringspunkter, mens roterende aktuatorer og svingbare enheter krever støtte for aksial belastning. I disse stillingene bidrar flensforinger, sliteplater og trykkskiver laget av selvsmørende materialer til å redusere friksjonen i aksial retning. Dette er spesielt verdifullt i pick-and-place-systemer som roterer raskt under forskjøvede belastninger eller i justerbare maskinrammer der operatører av og til flytter inventar.
Installasjons- og toleransemerknader
Selvsmørende lagre er ikke automatisk immun mot installasjonsproblemer. Hvis husets boring er overdimensjonert, kan lagret rotere eller bevege seg under drift. Hvis akselen er for grov, slites lageret raskt. Hvis lageret presser inn uten innføringsfas, kan kantene på lageret skrapes før maskinen i det hele tatt starter.
For mange metriske konfigurasjoner er et vanlig utgangspunkt en H7-toleranse for husboringen og en h7- eller h8-toleranse for akselen, men den faktiske passformen bør alltid kontrolleres mot det valgte lagermaterialet og forventet termisk ekspansjon. En renere måte å unngå forvirring på er å følge toleransene og installasjonsretningslinjene for oljefrie bronsebøssinger når du setter opp nye sammenstillinger eller bytter ut slitte lagre.
Vær oppmerksom på aksel- og huskantene. En liten avfasning på husinngangen beskytter lageret mot å skrapes under innsetting. Skaftspissen bør også være avfaset slik at overføringsfilmen ikke blir skadet når akselen setter inn første gang. Disse enkle detaljene hindrer tidlig slitasje i applikasjoner som ellers ser riktige ut på papiret.
Innkjøps- og kvalitetshensyn
Når selvsmørende lagre standardiseres til en maskin, er konsistensen fra batch til batch like viktig som det første valget. En liten endring i kobberlegeringssammensetning eller smøremiddelinnhold kan påvirke lastekapasitet, friksjon og slitelevetid. For automasjonsutstyr som må gå i årevis er materialsporbarhet derfor en del av spesifikasjonen.
Leverandører som kontrollerer sin egen støpeprosess for kobberlegeringer, kan reagere raskere på ikke-standardiserte størrelser og tilpassede materialkrav. Intern støping lar også produsenten verifisere materialsammensetningen mer direkte. Spektroskopisk testing på ovns- og sluttproduktstadiene bidrar til å bekrefte at det leverte lageret samsvarer med avtalte karakterer, mens tredjeparts testrapporter gir uavhengig bevis for maskinbyggere som trenger å dokumentere komponentkvalitet til sine egne kunder.
Dimensjonskonsistens og tilpasset maskinering
Automatiseringsutstyr bruker sjelden en enkelt lagerstørrelse gjennom hele maskinen. Bevegelsesmoduler, ende-på-armverktøy, formutkastersammenstillinger og tilpassede overføringssystemer krever ofte metriske størrelser som ikke nøyaktig samsvarer med standard katalogprodukter. I disse tilfellene er muligheten til å maskinere et lager fra støpt eller sintret materiale til en bestemt diameter, lengde og flensdimensjon mer nyttig enn et katalognummer.
Spør om lagerprodusenten kan levere produkter med kontrollert boringstoleranse, jevn veggtykkelse og leie kantbrudd. CNC-drei- og slipeevner betyr noe fordi en liten forskjell i rundhet kan påvirke hvor jevnt en styrestift beveger seg. En produsent med egen maskinering kan også håndtere produksjonskjøring med lavt volum uten å dele bestillingen på flere eksterne prosesser.
Det riktige selvsmørende lageret for automatiseringsutstyr er det som matcher den virkelige bevegelsessyklusen, ikke bare den nominelle belastningen til oppviklingen. Start med lagerfamilien, bekreft PV-verdien, sjekk aksel- og husforholdene, og samarbeid deretter med en produsent som kan både standard- og spesialkrav. Ved å gjøre dette reduserer du vedlikeholdspunkter, forbedrer sykluspålitelighet og bygger maskiner som er lettere å holde i drift.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
