-
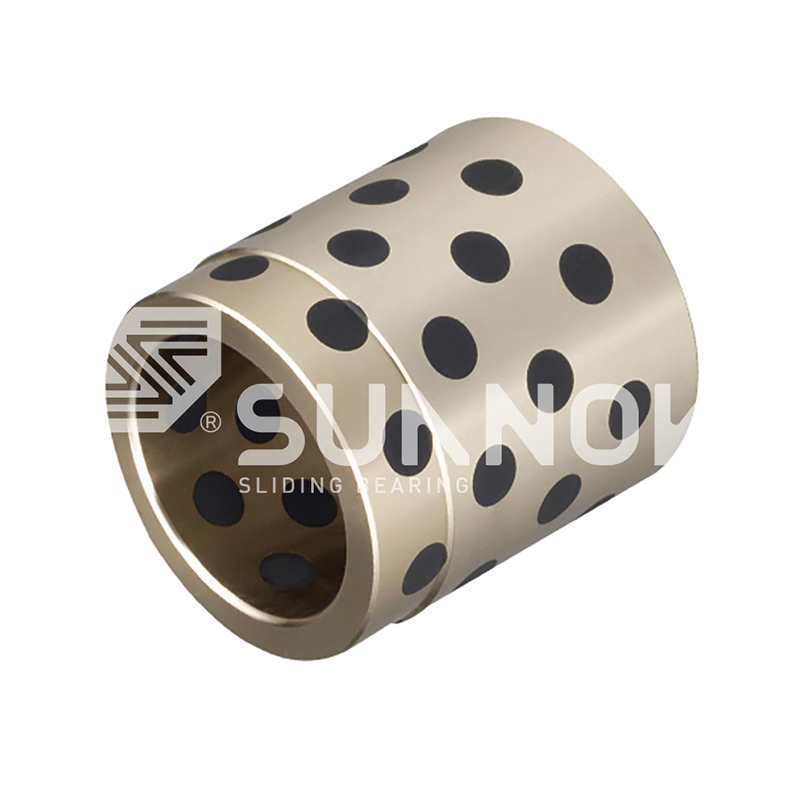 JDB solid-sprudlende lager Rørformet selvsmørende bronsebøssing Grafittplukket glidehylselager JPBW, JPBF
-
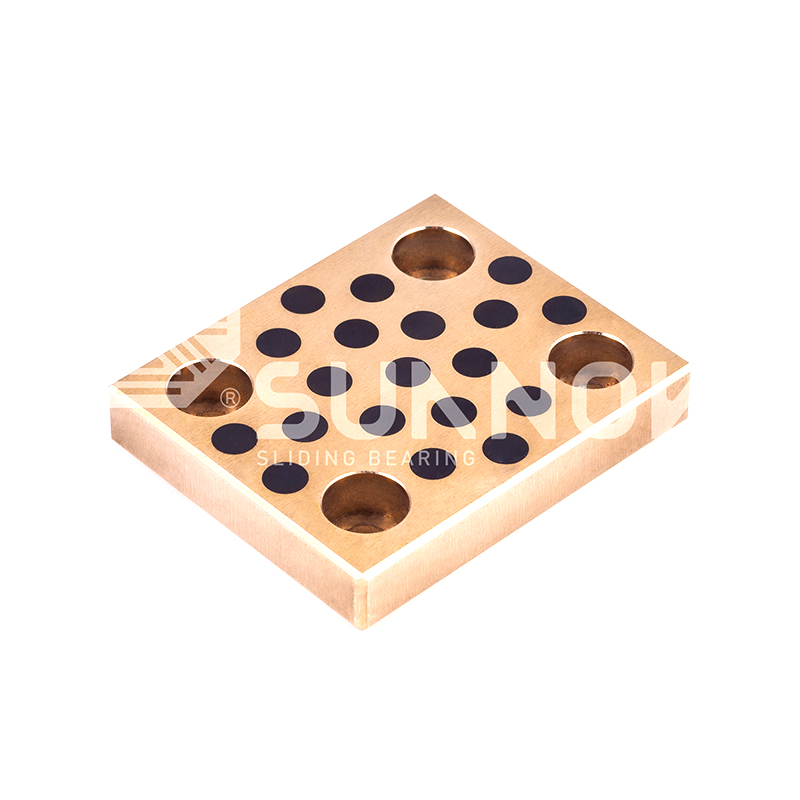 JDB solid-sprudlende lager Flensløs grafitt bronse sliteblokk, firkantet selvsmørende bronse ledeplate JESW
-
 JDB solid-sprudlende lager T-spor guide Selvsmørende bronse glideplate, JSOL Embedded Bronse Oilless Wear Plate
-
 Bimetallisk lager av olje Flensed selvsmørende komposittbøsning, oljefri flensbøssing 200#F
-

-
 SF-1 Oilless lager SF-1 WC Standard Metric Thrust Washer | Lav friksjon, høy belastningsbæring
-
 SF-1 Oilless lager SF-1SP Strip Standard Metric Size Self-knubricating Composite Slide Strip
-
 SF-2-grensen smørende lager SF-2SP Standard metrisk størrelse selvsmurende slitasje stripe med PTFE


Kvalitetsstandarder for produksjon av bronsebøsninger: materialer, toleranser og testing
Bransjyheter-Tre måneder etter at en vedlikeholdsingeniør installerte 50 reservebøssinger av bronse i en produksjonspresse, måtte nesten en tredjedel av dem tas ut av drift. Boreoverflater ble skåret, flere boringer hadde ovalisert utover den spesifiserte H8-toleransen, og noen få bøssinger hadde festet seg fullstendig på akslingene deres. Innkjøpsordren ba om C93200 tinnbronse. De leverte delene var en lavtinnet messing som leverandøren hadde erstattet uten noen teknisk gjennomgang.
Det scenariet er mer vanlig enn det burde være. Det skjer når kvalitetsstandarder for produksjon av bronsebøssinger behandles som papirarbeid i stedet for produksjonsdisiplin. En ikke definert bronsegjennomføring er definert av et sertifikat eller en polert overflate, men av kontrollert materialkjemi, god støpepraksis, presis maskinering og verifisering i hvert trinn. Når en kobling bryter, blir forutsigbar ytelse gjetting.
Denne artikkelen forklarer standardene som dyktige feilforinger fra tidlig: legeringskjemi, prosesskontroll, toleranser, testing og ytelsesreferanser.
Hva definerer en kvalitetsbronsebøssing?
En bronsebøssing av høy kvalitet leverer konsekvent:
- Riktig materialkjemi for den tiltenkte belastningen, hastigheten og miljøet
- Strukturell soliditet, fri for porøsitet, krymping og ikke-metalliske inneslutninger
- Dimensjonsnøyaktighet som samsvarer med spesifisert passform og klaring
- Forutsigbar slitelevetid under de angitte trykkhastighetsforholdene (PV).
- Sporbarhet tilbake til råvaresmelter og inspeksjonsregistreringer
Disse egenskapene er målbare. Referansestandarder som ASTM B505, ISO 4382-1 og GB/T 1176 setter minimumssammensetninger og egenskaper for støpte kobberlegeringer. En seriøs produsent behandler disse som en baseline og kontrollerer til strammere interne grenser. Det praktiske spørsmålet er ikke om en leverandør kan sitere en standard, men som kan demonstrere samsvar batch for batch.
Materialsammensetning og legeringskvaliteter
Kjemi bestemmer nesten alle serviceegenskaper til en bronsebøssing: hardhet, slitestyrke, korrosjonsbestandighet, innstøpbarhet og utmattelsesstyrke. Tre legeringsfamilier dekker de fleste bøsningsapplikasjoner.
Tinn bronse
Tinnbronse som C93200, C93700 og C90700 kombinerer god slitestyrke med utmerket tilpasningsevne og innbyggingsevne. Tinninnhold i området 6–1 % øker hardheten og reduserer vedheftstendensen, mens blytilsetning forbedrer bearbeidbarhet og nødkjøringsegenskaper. Disse legeringene er standardvalget for generelle maskinforinger, og avvik i tinninnhold er den vanligste årsaken til for tidlig feil.
Bronse i aluminium
Aluminiumsbronser som C95400 og C86300 gir betydelig høyere styrke og bedre motstand mot støt og slagbelastning. Aluminium i området 9–14 %, ofte med jern og nikkel, foredler kornstrukturen og gir en hard, slitesterk overflate. De foretrekkes for tungt maskineri, anleggsutstyr og gruvedrift der lastekapasitet betyr mer enn tilpasning.
Messing og blyfrie alternativer
Messing er lavere i pris og lettere å maskinere, noe som gjør dem attraktive for bruk med høyt volum og moderat belastning. Den JDB650 messingbasert selvsmørende bøssing er et eksempel: messingmatrisen bærer trykkbelastningen mens innebygde grafittplugger håndterer grensesmøring. Blyfrie alternativer blir obligatoriske i scenarier for matforedling og miljøoverholdelse, noe som endrer både valg av legering og testkrav. Uansett familie er kvalitetsstandarden den samme: den leverte delen skal samsvare med spesifisert karakter . En sammenligning av tinnbronse og messinglagerlegeringer viser hvordan disse ulike oversettelser til levetid.
 Engros JDB650 selvsmørende messingbussing oljefrie lagre, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøssing oljefrie lagerleverandører, Company, We Wh... Se produkt →
Produksjonsprosessstandarder
Støpemetoden har en direkte effekt på tettheten, kornstrukturen og soliditeten til en bronsegjennomføring. Fire produksjonsveier dominerer, og hver har distinkte kvalitetsegenskaper.
Sentrifugalstøping
Sentrifugalstøping produserer tette ringer og tykkveggede bøssinger ved å helle smeltet bronse i en roterende form. Sentrifugalkraft driver gass og inneslutninger mot den indre diameteren, hvor maskinering fjerner dem. Rotasjonshastighet og helletemperatur må kontrolleres tett: for sakte spinn etterlater porøsitet, mens for høy hastighet forårsaker segregering av legeringer.
Kontinuerlig støping
Kontinuerlig støping trekker størknende bronse gjennom en vannkjølt dyse, og produserer stangmasse med en fin, jevn kornstruktur og minimal krympingsporøsitet. Den gir jevne mekaniske egenskaper langs hele stanglengden og er mye foretrukket for gjennomføring av emner.
Pulvermetallurgi og sintring
Oljeholdende og bimetallforinger er avhengige av sintring i stedet for smelting. Bronsepulver er komprimert mot en stålbakside og sintret for å skape og kontrollere porøsitetsnettverk som holder smøremiddel. Kvalitet avhenger av pulverartikkelstørrelse, komprimeringstrykk, sintringstemperatur og atmosfærekontroll. Innpakkede bronsebøssinger følger en lignende logikk, med et sintret bronselag bundet til et stivt skall.
En kvalitetsprodusent publiserer sine prosessvinduer og håndhever dem: smeltetemperatur, hellehastighet, formforming, rotasjonshastighet og kjølegradient, kontrollert kontinuerlig i stedet for innstilt én gang ved å starte og skifte. Den JDB600 støping av bronselager produserer under dette nivået av kontroll, med spektroskopisk verifisering ved hvert smeltetrinn.
 Engros JDB-600 støpt selvsmørende bronse styrebøssing lagerleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støpt, selvsmørende bronseføringsbøssinglagerleverandører, Company, W... Se produkt →
Dimensjonstoleranser og maskineringskvalitet
Dimensjoner og toleranser definerer som en god passer, innretter og vedlikehold av riktige smørefilmer. Disse standardene er uttrykt gjennom ISO-toleransegrader. En typisk bøssing har en H7- eller H8-boringstoleranse, en m6- eller n6-hustilpasning og en overflateruhet på Ra 0,4 til 1,6 µm avhengig av bruken.
Tilpasningsklassen kontrollerer løpeklaringen. For en 50 mm aksel gir en H7/f7-pasning en klaring mellom 0,025 og 0,075 mm , som passer til mange generelle bruksområder. Presisjonsspindler krever tettere klaring; tunge slagmaskiner trenger mer. For lite klaring forårsaker oppvarming og anfall; for mye fører til vibrasjon, støtbelastning og akselerert slitasje.
Maskineringskvalitet strekker seg utover nominell diameter. Rundhet, boring-til-OD-konsentrisitet, retthet og overflatefinish bestemmer serviceoppførsel. En del som er innenfor nominell størrelse, men som har 0,05 mm ovalitet, vil slites ujevnt i løpet av de første hundre tidene. Boringsmålere, luftmåling og CMM-inspeksjon bekrefter disse funksjonene. Vår metrisk bronse lager toleranse valg guide gir praktiske tilpasningsområder for vanlige bruksområder.
Testing og kvalitetsverifisering
Testing er ikke en engangshendelse. En produsent som følger genuine kvalitetsstandard inspiserer materialet, prosesser og den ferdige delen. De viktigste verifiseringsgrensene er:
- Spektrometrisk analyse. Optisk emisjonsspektroskopi (OES) ved ovnen, før og etter helling, bekrefter kobber, tinn, bly, vask, aluminium, jern, nikkel og fosfor mot karakterspesifikasjoner.
- Mekanisk testing. Hardhet (HB eller HRB), strekkfasthet, flytegrense og forlengelse måles fra representative prøver av hver smelte.
- Porøsitetsinspeksjon. Maskinerte overflater inspiseres visuelt, og penetrant- eller ultralydtesting påføres kritiske komponenter for å oppdage indre krympehulrom.
- Dimensjonsbekreftelse. Kritiske funksjoner måles fullt ut per batch, med statistisk prosesskontroll på høyvolumskjøringer.
- Tredjepartssertifisering. Akkrediterte laboratorier verifiserer uavhengig sammensetning og mekaniske egenskaper, og utsteder sertifikater som kan spores til batch og produksjonsdato.
En leverandør som ikke kan vise spektrometerutskrifter, kalibreringsregistreringer, prosesslogger og beholdt prøver, betaler for å akseptere kvalitet på tro. For selvsmørende design bør testing også dekke solid smørepluggmateriale, innstøpingsdybde og pluggens retensjonsstyrke.
Ytelsesmål: PV-grenser og slitasjefrekvens
Trykkhastighetsfaktoren (PV) er den grunnleggende designgrensen for en bronsegjennomføring. Det uttrykker hvor mye friksjonsvarme et lager kan avlede ved en gitt belastning (N/mm²) og glidehastighet (m/s). Kvalitetsstandarder definerer maksimal statisk belastning, maksimal glidehastighet, maksimal PV ved romtemperatur og reduksjonskurver for høy temperatur eller oscillasjon.
Slitasjehastigheten er den andre referansen, vanligvis uttrykt i µm/km eller mm/tid. Den er drevet av legeringens hardhet, renslighet og overføringsfilmoppførsel. En bøssing fra en godt kontrollert produksjonslinje viser vanlig slitasjehastighet to til tre ganger lavere enn en umerket del av samme nominelle karakter, fordi porøsitet, urenheter og maskinskade forårsaker tidlig slitasje. Denne forskjellen vises sjelden på en testbenk; det vises i tjenesten. Vår PV grense og slitasjerate analysere forklarer hvordan du måler og sammenligner disse verdiene.
Den FB090 bronseviklet lager oppnår høy PV-ytelse ved å kombinere et stivt bronse- eller stålskall med et sintret bronse indre lag, noe som gir både strukturell styrke og jevn lastfordeling over glideoverflaten.
 Engros FB090 Bronse Wrapped Bearing | Selvsmørende bøssing og hylsetilførsel Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina FB090 Bronse Wrapped Bearing | Selvsmørende bøssing og hylseleverandører, komp... Se produkt →
Praktisk sjekkliste ved revisjon av en leverandør av bronsebøssing
Når du reviderer en potensiell leverandør, se etter dokumentbevis i stedet for forsikringer. Tabellen nedenfor oppsummerer hva som skal verifiseres og hvorfor det er viktig.
| Sjekkpunkt | Hva du vil se | Hvorfor det betyr noe |
|---|---|---|
| Legeringskontroll | OES-spektrometer på stedet; smeltesertifikater per batch | Avvik i tinn, bly eller aluminium endrer slitasje og styrke |
| Støpeprosess | Dokumentert metode: sentrifugal, kontinuerlig eller metallform | Kornstruktur og porøsitet varierer betydelig etter prosess |
| Toleranser | CMM og luftmålingsposter; IT-karakterdefinisjoner | Fit kontrollerer klaring, varmeutvikling og levetid |
| Mekaniske data | Hardhet, strekk og utbytteresultater per batch | Bekrefter at legeringen praksisr minimumskravene i |
| Sporbarhet | Varmetall på sertifikater samsvarer med innkommende materiale | Aktiverer rotårsaksanalyse etter en feltfeil |
| Tredjepartsrapporter | Akkrediterte laboratorietestsertifikater | Uavhengig verifisering av interne krav |
| Maskineringsevne | CNC-dreiekapasitet og riktig inspeksjonsarmatur | Forhindre problemer med konsentrisitet og overflatekvalitet |
Hva kvalitet betyr for leveringsytelse
Kvalitetsstandarder strekker seg også til levering. Konsekvente batch-til-batch-egenskaper, forsendelse i tide og et dokumentsystem for korrigerende tiltak beskytter kundens produksjonsplan. En produsent som kontrollerer sin egen støping og maskinering, for eksempel som driver over 80 CNC-maskiner ved siden av støperiet, forkorter ledetiden og fjerner risikoen for materialestatning ved å kjøpe emner fra et eksternt støperi.
Når du vurderer en leverandør av bronsebøssing, be om poster, ikke retorikk . Standardene publiseres, testmetodene er etablert, og inspeksjonsteknologien er utprøvd. Den eneste variablen som er produsenten som bruker dem konsekvent.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
