-
 JDB solid-sprudlende lager JTW Solid Lubricant Graphite Oljefritt Bronse Thrust Washer Lager
-
 JDB solid-sprudlende lager Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
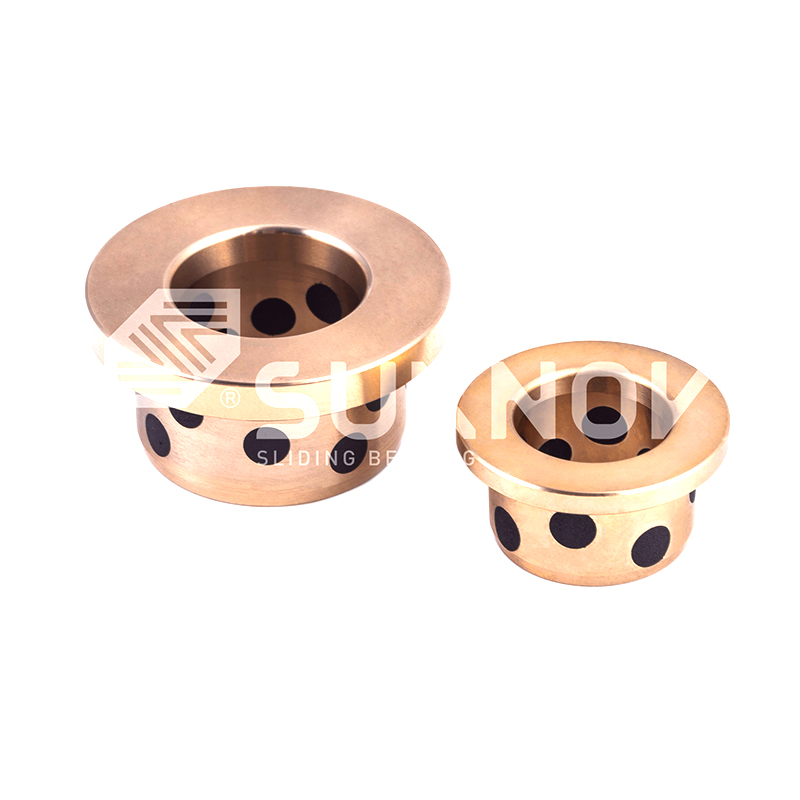 JDB solid-sprudlende lager Flensert grafittplugg bronsebøssing, selvsmørende oljefri bronsehylselager GB71 NAAMS
-
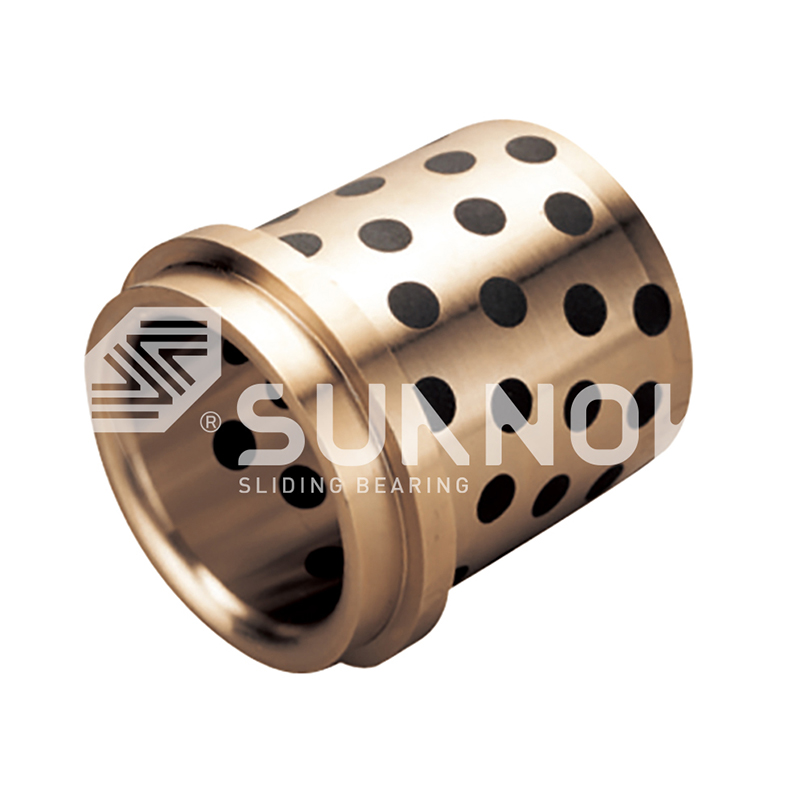 JDB solid-sprudlende lager Dobbel flens innstøpt grafitt bronse hylselager, høy belastning vedlikeholdsfri messing bøsning GB61 NAAMS
-

-
 JDB solid-sprudlende lager En-flens selvsmørende bronsebøssing Grafittplukket glidehylselager JEFW
-
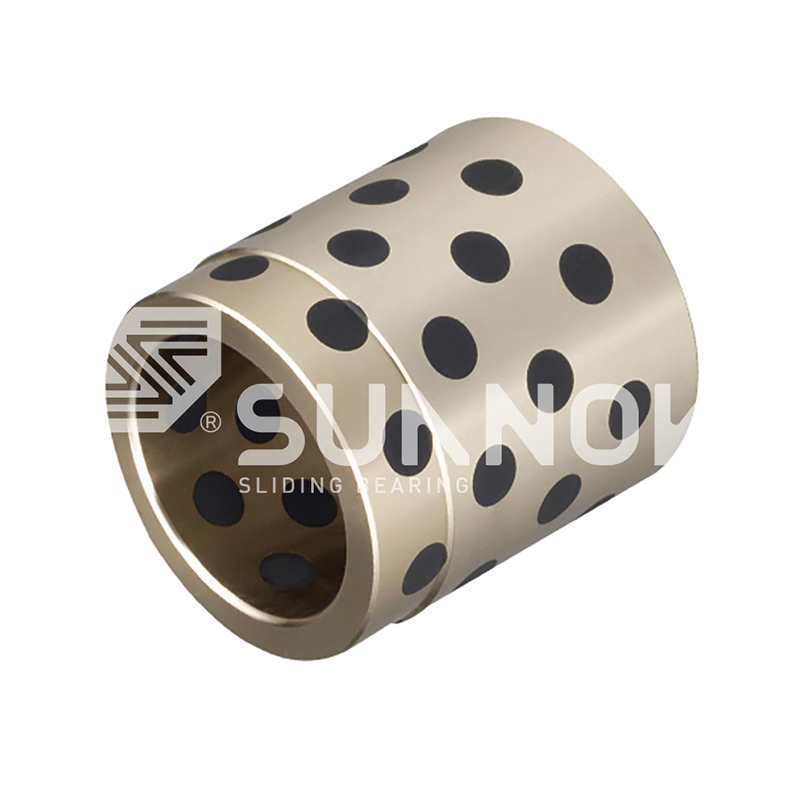 JDB solid-sprudlende lager Rørformet selvsmørende bronsebøssing Grafittplukket glidehylselager JPBW, JPBF
-
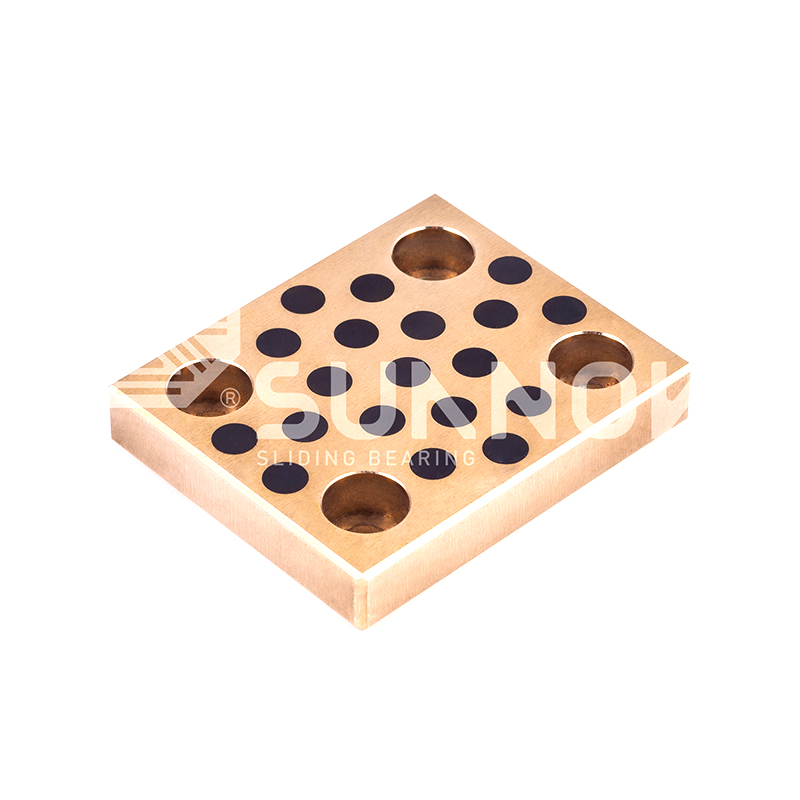 JDB solid-sprudlende lager Flensløs grafitt bronse sliteblokk, firkantet selvsmørende bronse ledeplate JESW


Selvsmørende bronsebøssingsproduksjon: støping, sintring og innstøping forklart
Bransjyheter-En ingeniør trekker en mislykket bøssing fra en pressekobling: boringen er skåret, det ytre skalet viser skurrende spor, og smørelinjen ble aldri spesifisert. Erstatningen må overleve uten olje, som vanligvis betyr en selvsmørende bronsebøssing. Ytelsen avgjøres imidlertid før den når samlebåndet - i støperiet og sintringsovnen.
Fire produksjonsruter dekker nesten alle selvsmørende bronsebøssinger på markedet: sentrifugalstøping, kontinuerlig støping, metallstøping og pulversintring. Hver produserer en annen materialstruktur, og den strukturen bestemmer belastningskapasitet, slitasjeoppførsel, dimensjonsstabilitet og kostnad.
Hvorfor produksjonsprosessen bestemmer bøssingsytelsen
En bøssing er ikke bare et bronserør med skrog. Produksjonsprosessen setter dens kornstørrelse, porøsitet og binding mellom matrisen og det faste smøremiddelet. Støpt bronse er tett og sterk, med grove korn som motstår sjokkbelastninger; det krever maskinerte lommer for smøremiddelplugger. Sintret bronse på en stålrygg starter som pulver, så den har kontrollert porøsitet som kan holde olje eller raskt smøremiddel inne i selve laget. Innpakkede bronsebøssinger starter som en stripe, noe som gjør dem tynne, lett og økonomiske, men begrenser deres lastekapasitet.
Kort sagt, prosessen er spesifikasjonen. Definer først lasten, hastigheten, akselhardheten og tilgjengelig plass; velg prosessen som passerer.
Støpeprosesser for bronseforinger
For kraftige og store gjennomføringer er støping den etablerte ruten. Tre metoder brukes i produksjonen, og hver har sin egen metallurgiske signatur.
Sentrifugalstøping
Smeltet bronse helles i en roterende stålform. Sentrifugalkraft presser metallet utover, komprimerer den ytre overflaten mens den tvinger oksider og lettere inneslutninger mot boringen, hvor de fjernes under maskinering. Det resulterende ytre laget er tett, finkornet og tretthetsbestandig, noe som gjør sentrifugalstøping til den prosess for tykkveggede bøssinger utsatt for støtbelastninger og høye PV-verdier. Dette er ruten vi bruker for produkter som f.eks JDB600 selvsmørende foringer i støpt bronse , hvor bronsematrisen bærer den strukturelle belastningen og maskinerte lommer holder smøremidlet.
 Engros JDB-600 støpt selvsmørende bronse styrebøssing lagerleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støpt, selvsmørende bronseføringsbøssinglagerleverandører, Company, W... Se produkt →
Kontinuerlig støping
Ved kontinuerlig støping smeltes bronse og trekkes gjennom en vannkjølt grafittdyse. Størkning er rask og kontrollert, noe som gir stangen et jevnt fint korn med svært lav porøsitet. Kontinuerlig støpte runder er standard utgangspunkt for foringer maskinert fra stanglager, fordi defekter som krympehulrom og segregering er sjeldne. Når en produksjonsserie trenger konsistente kjemi og mekaniske egenskaper over en lang lengde, er kontinuerlig støping det trygge valget.
Støping av metallform
For enklere geometrier og kostnadssensitive partier kan bronse helles direkte i permanente stål- eller støpejernsformer. Verktøy er billig og overflatekvalitet er akseptabelt, men kornstrukturen er mindre jevn enn sentrifugal eller kontinuerlig støping, og utmattelsesmotstanden er lavere. Metallstøping er best egnet til standard foringer med moderat belastningskrav.
Uavhengig av støpingsruten, trenger emnet fortsatt bearbeiding for å nå sin endelige geometri. Dreiing, boring og rømming bringer boringen til sin spesifiserte toleranseklasse – typisk H7 for en løpende passform – og den maskinerte overflatefinishen kontrollerer hvor raskt den raske smørefilmen dannes på akselen. Hvis du vil ha en nærmere titt på de praktiske detaljene, skisserte vi hvordan støping av bronseforinger produserer i et ekte støperimiljø .
Innstøping av raskt smøremiddel i bronsematrisen
Når bronseemnet er støpt og maskinert, bores eller freses lagerflaten med et definert mønster av lommer. Disse lommene fylles deretter med solid smøremiddelplugger - vanligvis grafitt blandet med metallpulver, og noen kvaliteter med molybdendisulfid. Pluggmønsteret er ikke dekorativt: dybde, diameter og avstand beregnes fra lagerets PV-grense og driftssyklus. Typisk dekning av smøremiddelområdet er 20 % til 35 % av glideoverflaten.
Under innkjøring overføre pluggene en tynn film på skaftet. Den filmen, ikke selve bronseoverflaten, bærer glidekontakten. Dette er grunnen til at selvsmørende foringer fungerer godt under lave hastigheter og intermitterende bevegelser, der oljefilmer er vanskelige å vedlikeholde. To forhold er kritiske for at filmen skal dannes: skaftet bør herdes over omtrent 45 HRC, og overflatefinishen bør holdes til Ra 0,4 til 0,8 mikron. Et mykt eller grovt skaft vil slite på pluggene før overføringsfilmen stabiliserer seg.
Pluggplassering følger lagerets belastningssoner. En flensbøssing mottar for eksempel plugger i både boringen og flensflaten, fordi trykkflaten genererer sin egen glidegrensesnitt. Jeg mugg- og automatiseringsapplikasjoner, for eksempel, JDB650 solide smøreforinger bruk dette innstøpningsprinsippet for å gi vedlikeholdsfri veiledning ved ejektor- og guideposisjoner.
 Engros JDB650 selvsmørende messingbussing oljefrie lagre, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøssing oljefrie lagerleverandører, Company, We Wh... Se produkt →
Sintring: bimetallforinger med stålstøtte
Ikke alle selvsmørende bøssinger starter som et støpt emne. Pulvermetallurgi bygger deler annerledes: en stålbakside med et porøst bronselag sintret på den.
Produksjonssekvensen er grei. En stålstrimmel rengjøres, belegges med et lag av kobberlegeringspulver og føres gjennom en ovn ved sintringstemperatur under en kontrollert atmosfære. Pulverpartiklene binder seg til hverandre og til stålet, og danner en kontrollert porøsitet. Etter sintring rulles båndet til endelig tykkelse, og porene impregneres med olje eller fylles med raskt smøremiddel. Resultatet er en bøssing som kombinerer den strukturelle styrken til et stålskall med friksjonsoppførselen til et bronseglidelag.
Stålstøttede bøssinger er mye tynnere enn støpte design og er avhengig av en interferenspasning i husets boring. De er standardløsninger for hydrauliske pumper, girpumper, kompressorer og bilkomponenter der plassen er begrenset. Den 200-B oljeholdende bimetalllager er et godt eksempel på denne konstruksjonen, med raskt smøremiddel dispergert direkte i det sintrede laget.
 Engros 200#B oljeholdende bimetalllager (stålstøtte Kobber Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina 200#B oljeholdende bimetalllager (stålstøtte kobber sinter med solid L... Se produkt →
Hovedforskjellen fra støpt bronse er porøsitet. Et sintret lag fungerer som et smøremiddelreservoar; støpt bronse har ingen nyttig porøsitet, så smøremiddel må tilføres med plugger. Avveiningen er at sintrede lag er tynne og mindre tolerante for kantbelastning og forurensning enn en solid støpt vegg.
Innviklede foringer: et lettere alternativ
For lett og middels belastning tilbyr viklede foringer en rask og økonomisk rute. En bronsestrimmel med forhåndspressede grafittplugger rulles til en sylindrisk form og form til den ferdige diameteren. Veggtykkelsen er liten, typisk 1 til 2,5 mm, og gjennomføringen av husets boring for støtte. Innpakkede foringer presser seg enkelt inn og koster mindre enn støpte alternativer, men de kan ikke matche støpte design i støtmotstand eller belastningskapasitet. De velger best når vekt, kostnad og monteringshastighet oppveier ekstreme driftskrav.
Kvalitetskontroll over hele produksjonslinjen
Det som skiller en gjennomføring fra en for tidlig feil er inspeksjonsdisiplin på hvert trinn. I vårt støperi analyseres hver varme med et spektrometer i tre trinn: før støping, under støping og på ferdig støping. Den sekvensen fanger tinnbronse eller messing av dårlig kvalitet før den blir et skaft i feltet.
Kjøpere bør være om de samme bevisene de ville kreve fra enhver kritisk komponent: rapporter om kjemisk sammensetning, verdier for mekaniske egenskaper og dimensjonsregistreringer. Hvis leverandøren også kan levere testresultater fra et uavhengig laboratorium, så mye bedre. For ikke-standarddeler er dimensjonskontroll enda viktigere, fordi passformen utformes sammen med delen. Vi dekker den praktiske siden av dette i vår guide til tilpassede bronsebøssinger med ikke-standard dimensjoner og toleranser .
Sammenligning av brannproduksjonsrutene
Tabellen nedenfor er en førstegangssammensetning. Bruk den til å kortliste prosessalternativer før du snakker med en produsent.
| Prosess | Materialstruktur | Typisk gjennomføringsform | Lastekapasitet | Passer best til |
|---|---|---|---|---|
| Sentrifugalstøping | Tett, finkornet ytre skall | Sylindriske og flensede bøssinger med tykk vegg | Høy | Tungt maskineri, presser, sjokkbelastninger |
| Kontinuerlig støping | Ensartet finkornet, svært lav porøsitet | Bar lager maskinert til tilpassede størrelser | Høy | Lange produksjonsserier, jevn kvalitet |
| Støping av metallform | Tilstrekkelig tetthet, mindre jevn korn | Enkle standardgeometrier | Middels høy | Kostnadssensitiv standarddeler |
| Sintret bimetall | Porøst bronselag festet til stål | Tynnvegg hylse og flensgjennomføringer | Middels høy | Hydraulikk, girpumper, bil |
| Innpakket bronse | Valset bånd med pressede grafittplugger | Tynnvegg hylse og flens tidligere | Middels | Lett til middels belastning, rimelige monteringer |
Støpte og sintrede design eldes også annerledes. Sintrede lag slites jevnt, men er tynne; støpt bronse varer lenger under slitende og høye kantbelastningsforhold. Detaljerte data om denne avveiningen er tilgjengelig i vår sammenligning av sintret versus støpt bronsebøssing lang levetid .
Hva du skal se etter hos en bøssingprodusent
Start fra konklusjonen: velg en produsent som kontrollerer materialet fra smelte til ferdig boring. En fabrikk som smelter sin egen bronse, støper den og deretter maskinerer den på samme sted, kan forkorte ledetiden og eliminere risikoen for å kjøpe emner av ukjent kvalitet fra eksterne kilder.
En integrert leverandør skal kunne vise følgende:
- Intern smelte- og støpeevne, som ideell dekker sentrifugale, kontinuerlige og metallstøpeprosesser.
- CNC dreiing, boring og fresing for ferdige dimensjoner og overflatefinish.
- Spektrometerverifisering av kjemi på hver varme.
- Tilgang til uavhengige laboratorietestrapporter for sammensetning og mekaniske egenskaper.
- Dokumentert erfaring med ikke-standardstørrelser, toleranser og tilpassede pluggmønstre.
Dette nivået av kontroll er det som gjør at en JDB solid smørende serie kan støpes fra en tilpasset legering og maskiner til stramme toleranser innen samme produksjonsuke. Det er også forskjellig mellom en bøssing som passerer ved ankomst og som krever etterarbeid på samlebåndet ditt.
En selvsmørende bronsebøssings virkelige spesifikasjon er skrevet av dens produksjonsprosess. Definer først lasten, hastigheten, akselhardheten og tilgjengelig plass. Deretter matcher prosessen. Spør deretter leverandøren om det samme du vil kreve fra enhver kritisk komponent - kjemi, mekanikk og dimensjoner. Den sekvensen vil gi deg en bøssing som varer lenger enn maskinen den beskytter.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
