-
 JDB solid-sprudlende lager JTW Solid Lubricant Graphite Oljefritt Bronse Thrust Washer Lager
-
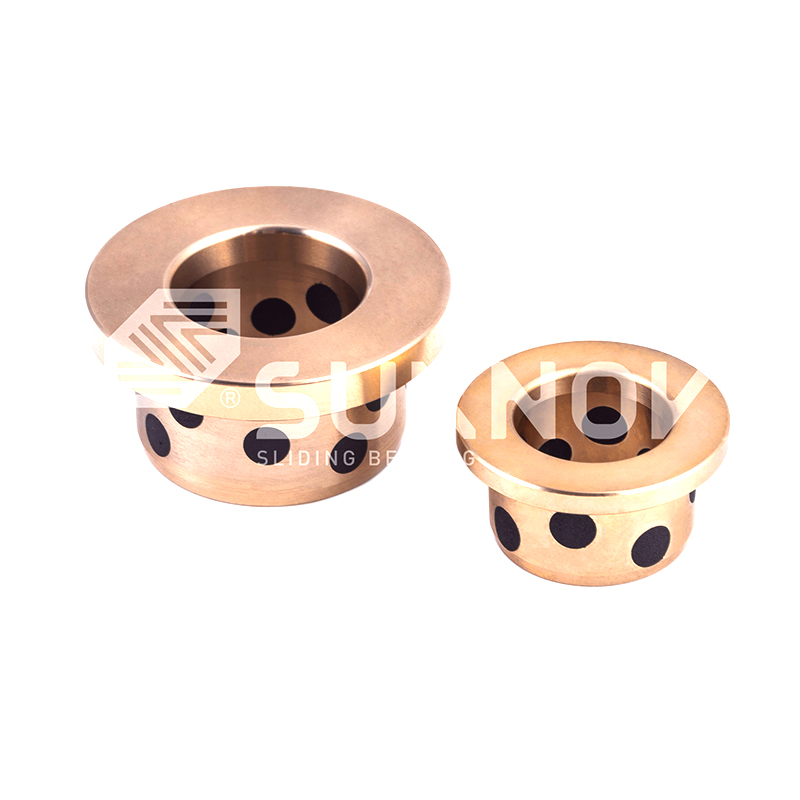 JDB solid-sprudlende lager Flensert grafittplugg bronsebøssing, selvsmørende oljefri bronsehylselager GB71 NAAMS
-
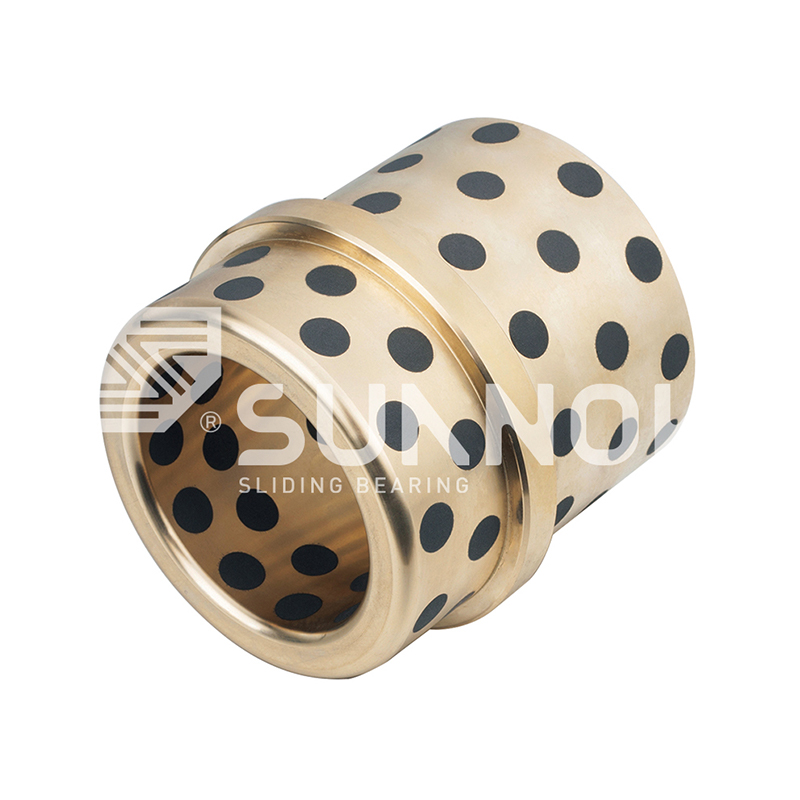 JDB solid-sprudlende lager Trinn-flens selvsmørende bronsebøssing Grafittplukket glidehylselager JOSG
-
 JDB solid-sprudlende lager En-flens selvsmørende bronsebøssing Grafittplukket glidehylselager JEFW
-
 JDB-600 støping av bronselager JDB-600 bronsebøssing med interne spiraloljeriller, tinnbronseoljesporbøssing
-

-
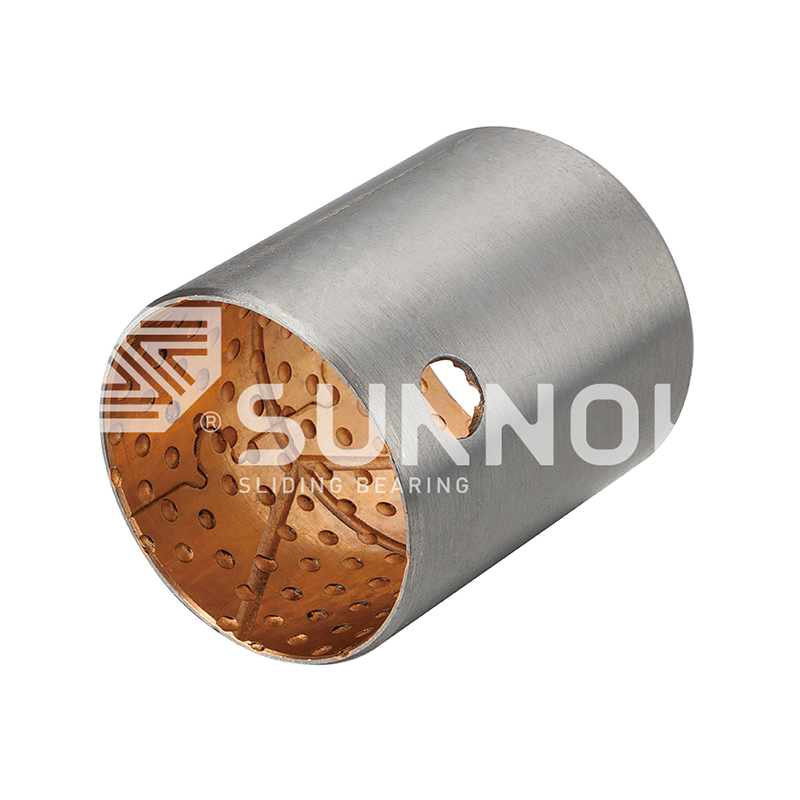 JF-800 bi-metallbæring JF-750 Selvblubricerende blyfri bi-metallbæring for tunge motorer Lav friksjon
-
 FB090 Bronsepakket lager FB091 Kobberpakket lager


Faktorer som påvirker levetiden for bronsebøssing: Materiale, belastning og smøring
Bransjyheter-En bronsebøssing som svikter etter seks uker og en fra samme produksjonsparti som fortsetter i seks år, kan være identisk i legering og dimensjon. Det som skiller seg er alt rundt lageret: lasten det bærer, hastigheten det glir med, tilstanden til akselen, kvalitet på smøringen, temperaturer, forurensningsnivået og passformen som oppnås under installasjonen. Levetiden for bronsebøssing er ikke et raskt katalognummer; det er resultatet av den samvirkende faktoren.
Den praktiske konklusjonen for ingeniører og innkjøpsfagfolk er at for tidlig bøssingslitasje i stor grad kan forebygges når faktorene vurderes på spesifikasjonsstadiet. Denne informasjonen forklarer hver nøkkelfaktor, mekanismer som kobles til spaltning og de spesifikke parameterne som er verdt å verifisere før du bestiller.
Legeringskvalitet og materialstruktur setter utgangspunktet
Legeringsfamilien bestemmer foringens hardhet, styrke og slitestyrke. Tre kobberlegeringsfamilier dekker de fleste industrielle bronsegjennomføringsoppgaver, og hver oppfører seg forskjellig under bruk.
| Legering familie | Lastekapasitet | Slitasjemotstand | Typiske bruksområder |
|---|---|---|---|
| Tinn bronse | Middels – høy | BH | Generelt maskineri, guider, girkasser, pumper |
| Aluminium bronse | Høy | Veldig bh | Tungt utstyr, sjokkbelastninger, gruvemaskineri |
| Messing | Middels | Moderat | Korrosjonsbestandige deler, lavhastighetsglidning |
Tinnbronse er det konvensjonelle valget fordi det kombinerer god innstøpningsevne, noe som betyr at den kan absorbere små forurensningspartikler uten å øke skaftet, med pålitelig utmattingsstyrke under syklisk belastning. Aluminiumsbronse gir høyere hardhet og lastekapasitet, noe som passer støtbelastet utstyr, men det krever et hardere og bedre tilpasset skaft. Messing er økonomisk og lett å bearbeide; dens grenser vises under kontinuerlig tung belastning, hvor dens lavere flytegrense gjør at boringen deformeres og mister støtte for akselen.
Kasteruten betyr like mye som den nominelle karakteren. Sentrifugal- og kontinuerlig støping gir tette, porefrie strukturer, mens vanlig sandstøping kan etterlate indre porøsitet som forkorter utmattelseslevetiden. Fordi den samme nominelle legeringen kan oppføre seg veldig forskjellig avhengig av hvordan den ble støpt, er det et rimelig anskaffelseskrav å verifisere støpestrukturen. For tunge applikasjoner gir den tettere mikrostrukturen til en sentrifugalstøpt bøssing høyere utmattingsstyrke og bedre motstand mot kantbelastning. Når påføringen også gjør ettersmøring vanskelig, a JDB600 støping av bronselager , som legger inn fast smøremiddel i en støpt bronsematrise, gir både lastekapasitet og en sikkerhetsmargin mot smøretap.
 Engros JDB-600 støpt selvsmørende bronse styrebøssing lagerleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støpt, selvsmørende bronseføringsbøssinglagerleverandører, Company, W... Se produkt →
Driftsbelastning, overflatehastighet og PV-grenser
Den mest nyttige designsjekken for en bronsegjennomføring er PV-verdien, produkt av lagertrykk (P) i N/mm² og overflateglidehastighet (V) i m/s. Hvert gjennomføringsmateriale har en nominell maksimal PV for kontinuerlig drift. Under denne grensen er slitasje mild og forutsigbar. Over den stiger grensesnitttemperaturen kraftig, smøremiddelfilmen bryter ned, og slitasjehastigheten blir ikke-lineær: en liten økning i belastningen kan føre til en stor reduksjon i levetiden.
Hvorfor PV-grensen er viktig
PV-grensen er en termisk grense, ikke en renhetsvurdering. Friksjonsvarme i en glidekontakt er proporsjonal med P multiplisert med V, så en høylast, lavhastighetsapplikasjon og en lavlast, høyhastighetsapplikasjon ved samme PV genererer samme varme. Overskridelse av grensen oksiderer det faste smøremiddelet, myker bronsematrisen og starter en akselererende slitasjesyklus.
Til spesifikasjonsfeil som forkorter levetiden
- Bruker en gjennomsnittlig siste i stedet for topplast. Virkelig drift inkluderer støt, startmomenter og toppkrefter; disse toppene, ikke gjennomsnittet, genererer den verste PV-en og bør alltid være designinngangen.
- Ignorerer feiljustering. Feiljustering konsentrerer trykket på en liten bue av bøssingen og hever den lokale PV langt over den beregnede verdien, og produserer kantslitasje før resten av bøssingen viser bruk.
Et konservativt utvalg holder PV på eller under 60 prosent av katalogvurderingen, spesielt for selvsmørende foringer, der ingen ekstern oljefilm er tilgjengelig for å buffere korte overbelastninger. Mer detaljer om slitasjeatferd og grenseverdier er dekket i vår analyse av oljefri bronsebøssing PV-grenser og slitasjehastigheter .
Smøretilstand og overføringsfilm
Smøretilstanden er den sterke enkeltpåvirkningen på levetiden. Med olje- eller fettsmøring skiller en hydrodynamisk film lagerflatene og slitasjen er nesten ubetydelig; den praktiske risikoen er oljeforurensning, avbrutt tilførsel og gjenstart etter lang stillstand. Med selvsmørende bronsebøssinger er mekanismen annerledes.
Hvordan overføringsfilmen fungerer
Fast smøremiddel innebygd i lagerflaten overføres gradvis til akselen, hvor det danner en tynn beskyttende film. Denne filmen bærer belastningen og forhindrer metall-til-metall-kontakt. Slitasje begynner når filmen er ufullstendig, ikke bare når det raske smøremiddelet er forbrukt.
Når filmen mislykkes
En overføringsfilm dannes dårlig i flere vanlige situasjoner: veldig glatt eller veldig mye skaft, periodisk drift med lange tomgangsperioder, kontakt med vaskevæsker og kraftig inntrengning av støv. Når bart metall berører bart metall, multipliserer slitasjehastigheten raskt. Den innpakket konstruksjonen av en FB090 bronseviklet lager gir en jevn tilførsel av raskt smøremiddel og er et praktisk valg når akseltilgangen for ettersmøring er begrenset.
 Engros FB090 Bronse Wrapped Bearing | Selvsmørende bøssing og hylsetilførsel Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina FB090 Bronse Wrapped Bearing | Selvsmørende bøssing- og hylseleverandører, komp... Se produkt →
Skafthardhet og overflatefinish
For at en bronsebøssing skal nå sin designlevetid, må sammenkoblingsakselen være hard nok og jevn nok. De fleste produsenter anbefaler en akselhardhet på 45 til 55 HRC for tungt belastede applikasjoner og en overflatefinish mellom Ra 0,4 og 0,8 µm.
Et mykere skaft arbeidsherder, blir grovt og oppfører seg som slipepapir på gjennomføringsboringen. En grovere finish kutter overføringsfilmen og akselererer tokroppsslitasje. På den annen side kan en polering under Ra 0,2 µm forhindre at overføringsfilmen fester seg, så det anbefalte finishområdet bør respekteres i stedet for å overskride.
Justering hører til den samme diskusjonen. Vinkelforskyvning forårsaker kantbelastning i den ene enden av bøssingen, som konsentrerer trykket, forhindrer en jevn overføringsfilm og produserer et avsmalnende slitasjemønster i boringen. Måling av akselavløp og husinnretting under installasjon koster lite sammenlignet med kostnadene ved gjentatt utskifting av bøssing.
Driftstemperatur og miljøfaktorer
Temperatureffekter
Temperaturen forkorter levetiden gjennom flere mekanismer. Vedvarende grensesnittvarme myker tinnbronse og reduserer flytegrensen, og den akselererer oksidasjonen av smøremidlet. For innebygde fastsmøremiddelsystemer begynner temperaturer over omtrent 150°C å bryte ned polymerbindemidler som brukes i smøremiddelblandingen. Termisk utvidelse av bøssingen i forhold til huset endrer også den effektive interferenspasningen.
Forurensning og fuktighet
Forurensning er den miljøfaktoren som forkorter sin levetid mest synlig. Slipende partikler utenfra, slitasjerester fra selve systemet og fuktighet som vasker bort overføringsfilmen øker slitasjen. Støvete steder, utendørs maskineri og utstyr i nærheten av slipe- eller støpeoperasjoner bør bruke skjermede foringer, holde samarbeidende oljesystemer rene og beskytte utsatte akselområder. Vår guide til selvsmørende lagre i ekstreme miljøer diskuterer disse forholdene mer inngående.
Tilpasning, toleranse og installasjonskvalitet
En bronsegjennomføring må monteres med korrekt skjærpasning. For løs passform gjør at bøssingen kan rotere i huset, noe som gir slitasje på ytterdiameteren og skader både bøssingen og husets boring. For stram passform fjerner klaringen som trengs etter å trykke, og boringen kan lukkes ned på akselen og forårsake umiddelbar beslag. Typiske presspasningsinterferenser for bronseforinger og stålhusforskjeller fra 0,02 til 0,05 mm for middels diameter, men riktig verdi avhenger av legeringen, veggtykkelse og husets materiale.
Installasjonskvalitet inkluderer også boreoppretting. Avfasing av huskanten, pressing fremfor å hamre, og sjekk av boringen med en pluggmåler etter montering er små trinn som forhindrer skader som senere feildiagnostiseres som et materialproblem.
Vedlikeholdsplanlegging og utskiftingstid
Selv en riktig valgt bøssing slites til slutt, fordi noe slitasje er uunngåelig. Levetidsmålet bør derfor knyttes til en inspeksjonsplan. Praktiske indikatorer inkluderer:
- Måling av gjennomføringshullet med jevne mellomrom for å spore slitasje mot maksimal tillatt klaring.
- Kontrollere akseloverflaten for spor, riss eller misfarging.
- Se etter uvanlig høy støy eller vibrasjoner i monteringen.
Utskifting bør planlegges fra målt slitasje i forhold til maksimal tillatt klaring, ikke fra kalenderen alene. Vår guide om når du skal bytte selvsmørende bronselager forklarer slitasjegrenser og inspeksjonsprosedyre i praksis.
For applikasjoner hvor inspeksjonstilgang er vanskelig og uplanlagt nedetid er dyrt, velger du en bøssing med høyere smøremiddelvolumfraksjon, som f.eks. JDB650 solidsmørende messingbøssing , forlenger det vedlikeholdsfrie intervallet fordi det større smøremiddelreservoaret og overføringsfilmen i en lengre periode.
 Engros JDB650 selvsmørende messingbussing oljefrie lagre, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøssing oljefrie lagerleverandører, Company, We Wh... Se produkt →
Sammendrag av nøkkelfaktorer og kontrollhandlinger
Tabellene nedenfor oppsummerer hver faktor, feilmoduser som produserer når de er utenfor rekkevidde, og kontrollhandlinger som forhindrer tidlig feil.
| Faktor | Feilmodus hvis utenfor rekkevidde | Kontrollhandling |
|---|---|---|
| Legeringsgrad | Utmattelsessprekker, deformasjoner, limslitasje | Verifiser legeringskvalitet og støpt struktur |
| PV-verdi | Overoppheting, rask ikke-lineær slitasje | Hold drift-PV under 60 % av vurderingen |
| Smøring | Metall-til-metall kontakt, høy slitasje | Vedlikehold overføringsfilm eller oljefilm |
| Skafthardhet og finish | Slipende slitasje, dårlig filmvedheft | 45–55 HRC, Ra 0,4–0,8 µm |
| Driftstemperatur | Mykgjørende, nedbrytning av smøremiddel | Bekreft smøremiddelets termiske grenser |
| Tilpasning og justering | Rotasjon, beslag, kantbelastning | Bruk korrekt interferens og justering |
Levetid for bronsegjennomføring er en systemegenskap, ikke en materiell egenskap. Legeringen og støpeprosessen setter utgangspunktet, men belastning, hastighet, smøring, akseltilstand, miljø og installasjonskvalitet bestemmer hvor dette utgangspunktet ender. Å spesifisere riktig karakter er bare halve oppgaven; gjennomgang av de seks faktorene ovenfor er det som faktisk forhindrer tidlig feil og senker kostnadene per driftstime.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
