-
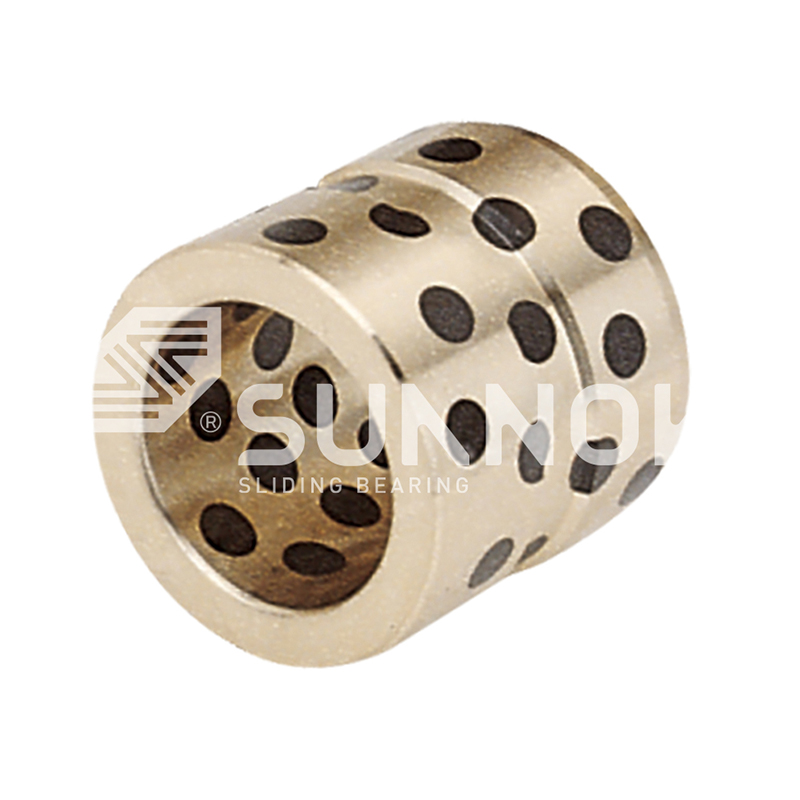 JDB solid-sprudlende lager High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 JDB solid-sprudlende lager Vedlikeholdsfri med krage messing Din9834 oljefri styrebøssinglager
-
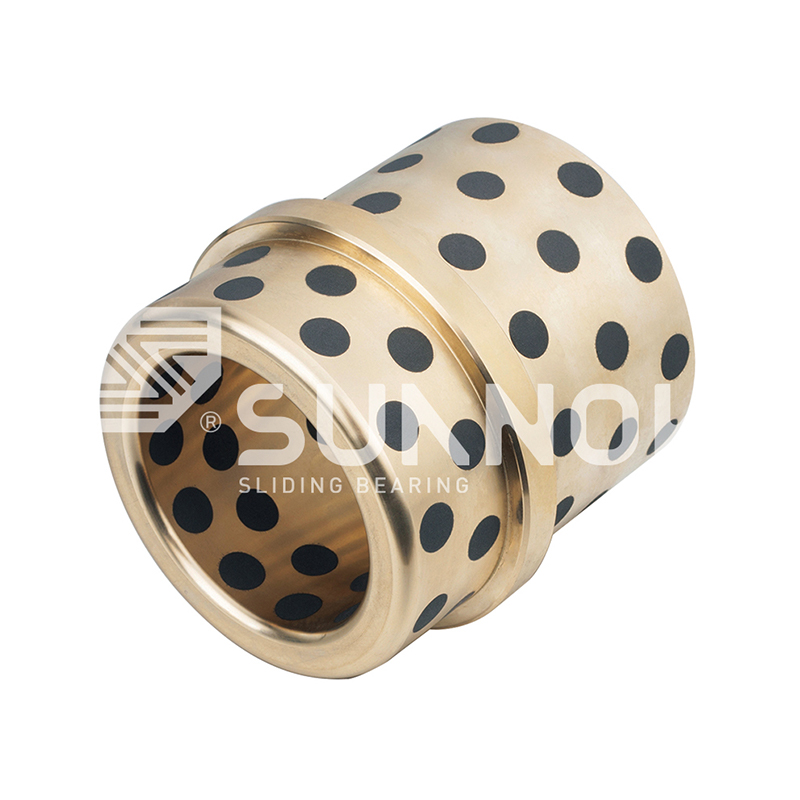 JDB solid-sprudlende lager Trinn-flens selvsmørende bronsebøssing Grafittplukket glidehylselager JOSG
-
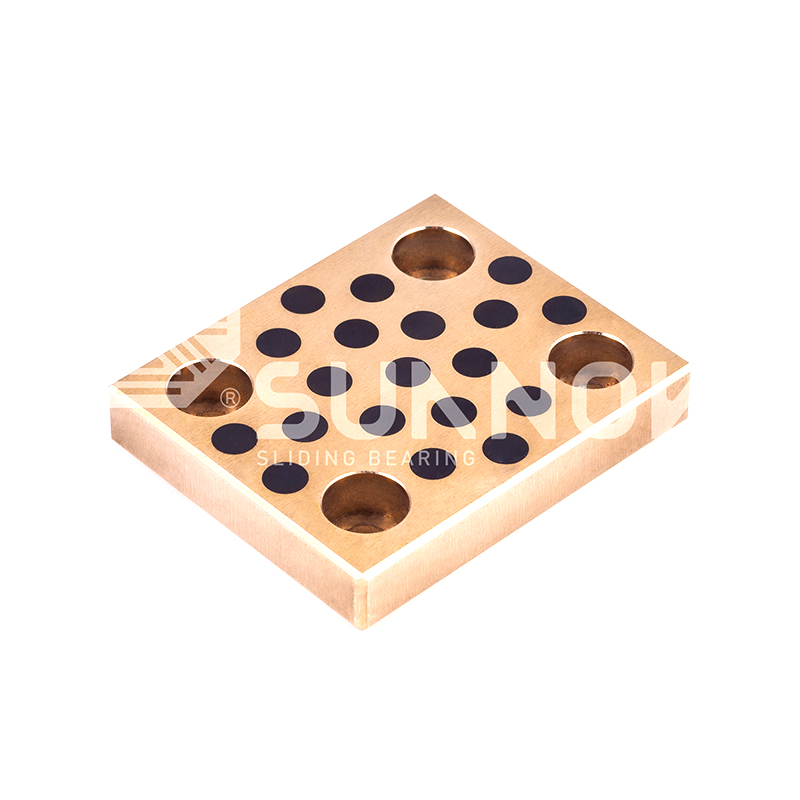 JDB solid-sprudlende lager Flensløs grafitt bronse sliteblokk, firkantet selvsmørende bronse ledeplate JESW
-
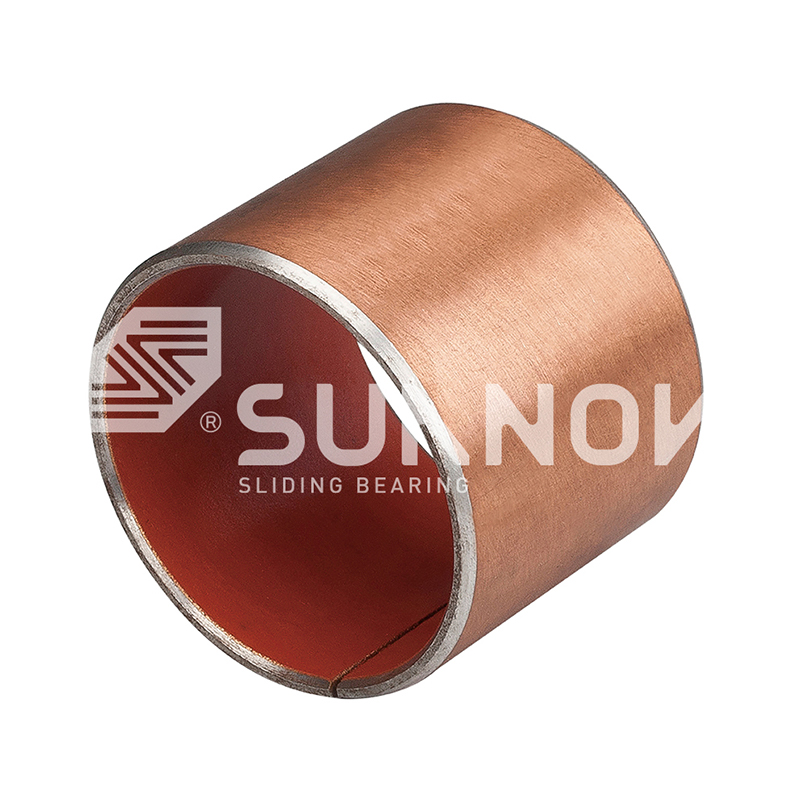 SF-1 Oilless lager Vedlikeholdsfri SF-1W vegg innpakket blyfri bronsebærende Oilless lager Bush
-
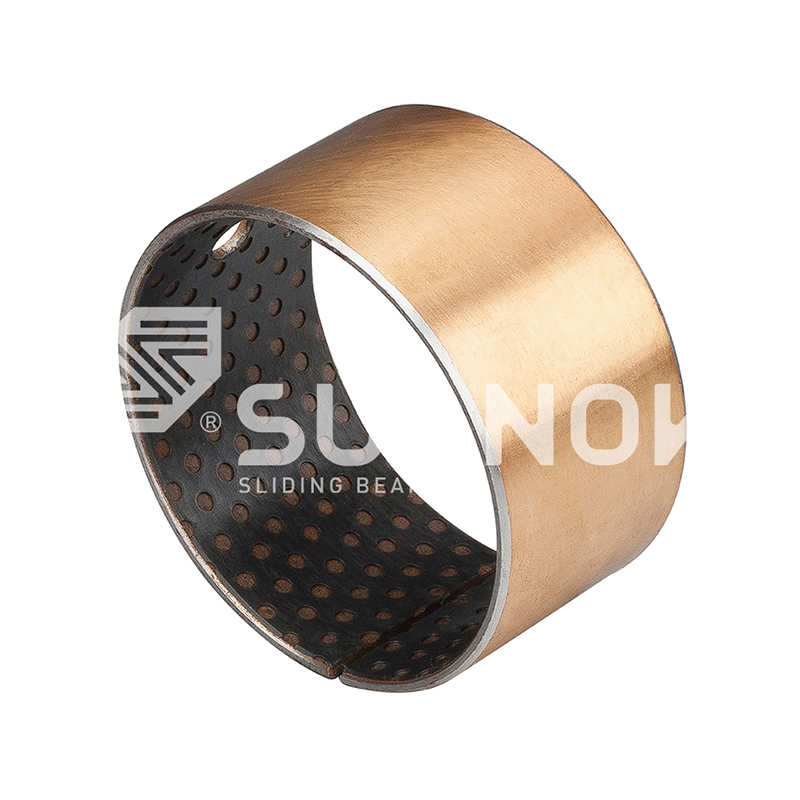 SF-2-grensen smørende lager SF-2-grensen selvsmørende oilløs glidende bussbæring, blyfri grensebush
-
 SF-2-grensen smørende lager SF-2SP Standard metrisk størrelse selvsmurende slitasje stripe med PTFE
-
 JF-800 bi-metallbæring JF-20 høyytelsesaluminium + karbonstållegering for industrielle maskiner


Bronsebøssingsproblemer og løsninger: Slitasje, beslag, korrosjon, installasjonsfikser
Bransjyheter-En bronseføringsbøssing på en sprøytestøping sviktet etter elleve uker i bruk. Vedlikeholdsteamet fant dype aksiale rillemerker, en krøllet kant på den belastede sonen og metallpartikler fanget i smørenippelen. Erstatningsdelen var billig; produksjonsstansen, omarbeidingen og teknikertimene koster nesten fem ganger prisen på bøssingen. Bronsegjennomføringsfeil er sjelden tilfeldig. De følger identifiserbare mønstre, og hvert mønster har en praktisk løsning.
Bronsebøssinger svikter i fem gjentatte mønstre: abrasiv slitasje, beslag og gnaging, tretthetssprekker, korrosjon og installasjons- eller toleransefeil. Tilpass de synlige sykdommene til grunnårssaken, og du kan vanligvis løse problemet ved neste planlagte vedlikeholdsvindu i stedet for å vente på en nødstans.
De fem mest vanlige bronsebøssingsfeilmodusene
Bronsegjennomføringsfeil faller inn i fem kategorier, og forurensningsdrevet slitasje står for den største andelen av for tidlig feil i industrielt utstyr.
En bronsebøssing er et sylindrisk glidelager presset inn i et hus for å støtte en roterende eller frem- og tilbakegående aksel. I selvsmørende versjoner er solide smøremiddelplugger, typisk grafitt eller en proprietær blanding, innebygd i lagerveggen og overfører en film til akseloverflaten under drift.
| Feilmodus | Tidlig symptom | Rotårsak | Raskeste løsning |
| Slipende slitasje | Skåret skaft, grov boring, metallpartikler i olje | Forurensning, mykt skaft, dårlig tetting | Forsegl hulrommet, herd akselen til HRC 45 til 55 |
| Anfall eller gnaging | Hvinende, klistrende, sveisede lapper | Smørefilmkollaps, PV-overbelastning, tett klaring | Bruk et fast-smøremiddel-innebygd materiale, åpen klaring |
| Utmattelsessprekker | Fine sprekker eller flak på belastet sone | Syklig overbelastning, kantbelastning, tynnvegg | Forsterk baksiden, øk veggtykkelsen, juster kantene |
| Korrosjon | Grønne eller svarte avleiringer, pitting, løs passform | Fuktighet, kjølevæsker, aggressiv kjemikalier | Velg en motstandsdyktig legering, forsegl huset |
| Toleranse eller installasjonsfeil | Varmkjøring, binding, akselvibrasjon | Overdreven presspasning, skadet kjedelig, feiljustering | Påfør H7-h6-pasninger, rømme med kalibrerte verktøy, juster |
Tommelfingerregel: når en bronsebøssing svikter tidlig, mistenker forurensning, smørehavari eller en installasjonsfeil før du legger skylden på materialet.
Slipende slitasje: Forurensning er den virkelige skyldige
Abrasiv slitasje er den viktigste årsaken til tidlig svikt i bronsebøssingen, og slitasjemekanismen kommer fra akselen og miljøet, ikke fra selve bøssingsmaterialet.
Harde partikler i området 5 til 50 mikrometer, typisk for luftbåren grus, sveisesprut og maskinspon, kommer inn i lagerklaringen og legger inn i den mykere bronsen. De innstøpte kornene kutter deretter akseloverflaten, og den skadede akselen fungerer som en fil mot bøssingen. En myk aksel under HRC 40 akselererer syklusen fordi den kaster sitt eget rusk inn i klaringen.
- Tett lagerhulen med gummileppetetninger eller en filtvisker når miljøet er skittent.
- Øk akselens overflatehardhet til HRC 45 til 55 med en slipt finish på Ra 0,4 til 0,8 mikrometer.
- Bruk en olje- eller fetttilførsel med positivt trykk for å skulle ut partikler før de legges inn.
- I våte eller slurry-miljøer, installer en forseglet bronsegjennomføringsdesign.
For støvete støperier, knusere og anleggsmaskiner FB090 bronseviklet lager combiner et sterkteskall med et grafittsmørelag, and bronr better and stabil overføringsfilm selv når konvensjonelt fett vaskes bort.
 Engros FB090 Bronse Wrapped Bearing | Selvsmørende bøssing og hylsetilførsel Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina FB090 Bronse Wrapped Bearing | Selvsmørende bøssing og hylseleverandører, komp... Se produkt →
38 % av tidlige foringsfeil kan spores til abrasiv slitasje
HRC 45 minimum akselhardhet for skitne miljøer
5 til 50 mikron partikkelområde utløser slitasje på tre kropper
Den praktiske konklusjonen: oppgradering av akselhardheten og tetting av lagerlommen forlenger vanligvis bøssingens levetid med en faktor på til tre, uten endringer i bøssingsmaterialet.
Anfall og gnaging: Når smørefilmen kollapser
Beslag oppstår når smørefilmen mellom akselen og bøssingen brytes ned under høyt lokalt trykk eller høy glidehastighet, noe som tillater direkte metall-til-metall-kontakt.
Det første tegnet er vanligvis et høyt hvin, etterfulgt av at skaftet fester seg og slipper i en rykkende bevegelse. I løpet av noen minutter stiger lokal temperatur, mikrosveiser dannes og rives løs, og bøssingens overflate blir et nettverk av revet metall. Den vanlige utløseren er en PV-belastning utover materialgrensen. PV er lik det spesielle trykket i N/mm² multiplisert med glidehastigheten i m/s.
Vanlige bronsebøssinger som er avhengige av ekstern olje eller fett har en praktisk PV-grense nær 0,5 N/mm² m/s når oljefilmen går tapt. En innebygd grafittbronsebøssing opererer tørr ved omtrent 2,5 N/mm² m/s kontinuerlig fordi pluggene frigjør en smørende overføringsfilm konstant. Den JDB650 solid smørende messingbøssing fra Zhejiang Shuangnuo Bearing Technology Co., Ltd. er et typisk utvalg i denne kategorien.
 Engros JDB650 selvsmørende messingbøssing oljefrie lagre, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøssing oljefrie lagerleverandører, Company, We Wh... Se produkt →
| Tilstand | Vanlig bronse, oljematet | Bronse med solide smøreplugger |
| Kontinuerlig PV-evne | Begrenset av oljeforsyning; ca. 0,5 N/mm² m/s når filmen går tapt | Opp til ca. 2,5 N/mm² m/s tørr |
| Friksjon ved oppstart | Høy til oljefilmen dannes | Lav overføringsfilm dannes umiddelbart |
| Krav til oljeforsyning | Kontinuerlig, med feilrisiko hvis pumpen eller fôret går tapt | Ingen |
| Driftstemperatur | Begrenset av oljeoksidasjon, typisk under 120°C | Opptil ca 300°C med grafittplugger |
Sjekk den faktiske belastningen og hastigheten mot PV-grenser for selvsmørende lagre før du velger et materiale, og øk klaringen med 0,02 til 0,05 mm når marginalsmøring er uunngåelig.
Den praktiske konklusjonen: hvis en kontinuerlig oljetilførsel ikke kan garanteres, fjerner flytting til en solid-smøremiddel-innstøpt bronsebøssing den største enkeltårsaken til beslag.
Tretthet, korrosjon og toleransefeil
Utover slitasje og beslaglegging står tre roligere feilbaner for resten av bronsegjennomføringsproblemer: trethetssprekker, korrosjon og installasjons- eller toleransefeil.
Utmattelsessprekker
Gjentatte sykliske belastninger over utholdenhetsgrensen for legeringens kjerneformede undergrunnssprekker, som vokser og bryter ut som flak. Kantbelastning fra skråstilt aksel og en altfor tynn lagervegg akselererer prosesser.
Ved tungt belastede leddpunkter fordeler en solid støpt bronsegjennomføring med tykkere veggbelastningen over et større område. Den JDB600 støping av bronselager brukes i presser, gravemaskinkoblinger og stålverksutstyr hvor utmattingsmotstand betyr mer enn lav friksjon.
 Engros JDB-600 støpt selvsmørende bronse styrebøssing lagerleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støpt, selvsmørende bronseføringsbøssinglagerleverandører, Company, W... Se produkt →
Korrosjon
Kjølevæsker, surt kondensat, sjøvannsspray og til og med stillestående fuktighet angriper kobberlegeringer. Messing er spesielt utsatt for avzinking, og etterlater en porøs kobbersvamp. Tinnbronser motstår fortynnede syrer bedre, mens aluminiumbronse er det anbefalte valget for eksponering for sjøvann og klorid.
Toleranse og installasjonsfeil
En overdreven presspasning krymper bøssingboringen etter installasjon, og reduserer den kontrollerte klaringen til null. Rømming med et underdimensjonert eller slitt verktøy senere og revet overflaten som etter ødeleggelse. Vinkelforskyvning av husets boringer konsentrerer belastningen på den ene kanten og gir et lokalisert slitasjemønster.
| Skaftdiameter | Anbefalt diametral klaring |
| 6 til 10 mm | 0,02 til 0,04 mm |
| 10 til 50 mm | 0,04 til 0,09 mm |
| 50 til 120 mm | 0,09 til 0,15 mm |
| 120 til 250 mm | 0,15 til 0,25 mm |
Den komplette press-fit prosedyren, fra boreforberedelse til endelig rømme, er dekket i vår oljefri bronsebøssingstoleranse og installasjonsveiledning .
Den praktiske konklusjonen: mål klaringen etter pressing, ikke bare før. En klaring som ser riktig ut på tegningen kan forsvinne når bøssingen trykker inn i et underdimensjonert hus.
Diagnostiser årsaken med en ti-minutters inspeksjon
Du kan identifisere årsaken til en bronsebøssingsfeil på under ti minutter ved å undersøke den slitte overflaten, akselens tilstand og klaringsavlesningen.
Det horisontale søylediagrammet nedenfor viser den typiske fordelingen av grunnårsaker sett i feltvedlikeholdsposter for industrielle bronseforinger.
- Mål den slitte boringen og sammenlign den med originalen: en jevn overdimensjon peker på slitasje eller korrosjon, mens en lokal forstørrelse peker på feil.
- Inspiser akselen: en skåret overflate betyr forurensning, en blåfarget polert overflate betyr overoppheting, og en uberørt finish med en slitt bøssing på en hus- eller innrettingsfeil.
- Kontroller baksiden av bøssingen: slitemerker på utvendig diameter betyr at husets boring bøyer seg eller presspasningen er for lett.
- Undersøk alle oljerester: en brent lukt kjent filmkollaps, og en grønn-blå fargetone når det gjelder korrosjonsaktivitet.
Gjentatte feil med samme symptom etter utskifting er et sterkt signal om at smørestrategien må endres fremfor materialkvaliteten. Vår vedlikeholdstips for lang levetid for selvsmørende bronseforinger dekke inspeksjonsintervallene og prosedyrene vi anbefaler etter en første feilhendelse.
Den smarteste løsningen for gjentatte feil er å endre smøresystemet, ikke bare bøssingen. Å flytte fra en ekstern smurt vanlig bronsebøssing til en selvsmørende versjon fjerner den vanligste driveren til feltfeil.
Ofte stilte spørsmål
Hvordan kan jeg se om bronsebøssingen min sviktet på grunn av slitasje eller overbelastning?
En jevnt forstørret boring med fine aksiale riper slitasje; lokalisert riving, flassing eller en elliptisk boring med overbelastning eller feiljustering. Fint metallisk pulver i fettet er typisk for normal slitasje, mens større avrevne partikler som reiser med en brent oljelukt peker på beslag.
Hvilken klaring bør en bronsegjennomføring ha?
For generell industriell bruk, bruk omtrent 0,01 prosent av akseldiameteren for mindre aksler, stige mot 0,10 prosent for aksler over 120 mm. Den nøyaktige verdien av materiale, belastning, hastighet og temperatur; Tabell 3 viser det typiske startområdet for bronseforinger.
Kan en selvsmørende bronsebøssing erstatte en fettsmurt i samme hus?
Ja i de fleste tilfeller. Kravene til husboring og akselfinish er nesten identiske, og den selvsmørende versjonen fjerner behov for smøreledninger, beslag og periodisk ettersmøring. Verifiser PV-klassifiseringen til erstatning mot den faktiske belastningen og hastigheten før du installerer den.
Hvor ofte bør bronsegjennomføringer inspiseres?
For kontinuerlig industriell drift, inspiser ved hvert planlagt oljeskift eller hver 2.000. til 4.000. driftstime, avhengig av hva som kommer først. I forurensede miljøer eller miljøer med høy temperatur, halver du dette intervallet.
Hvis en bronsebøssing svikter to ganger med de samme sykdommene, dokumenter slitasjemønsteret, klaringsmålet og akselens tilstand før du redesigner sammenstillingen. Disse tre datapunktene peker på riktig materiale og smøreløsning raskere enn noe datablad.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
