-
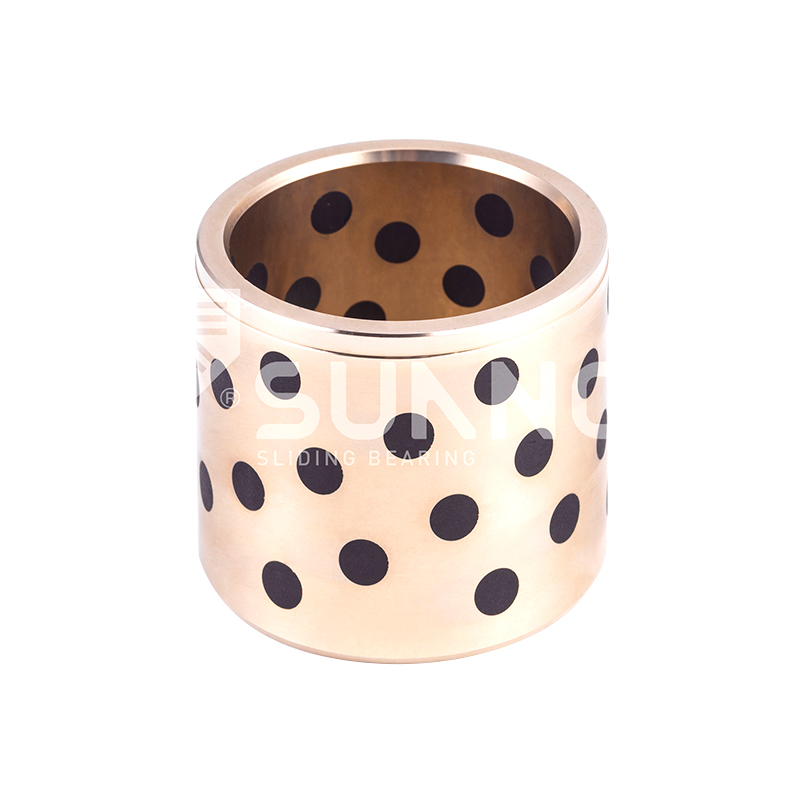 JDB solid-sprudlende lager JDB650 selvsmørende messingbøssing oljefrie lagre
-
 JDB solid-sprudlende lager Vedlikeholdsfri med krage messing Din9834 oljefri styrebøssinglager
-
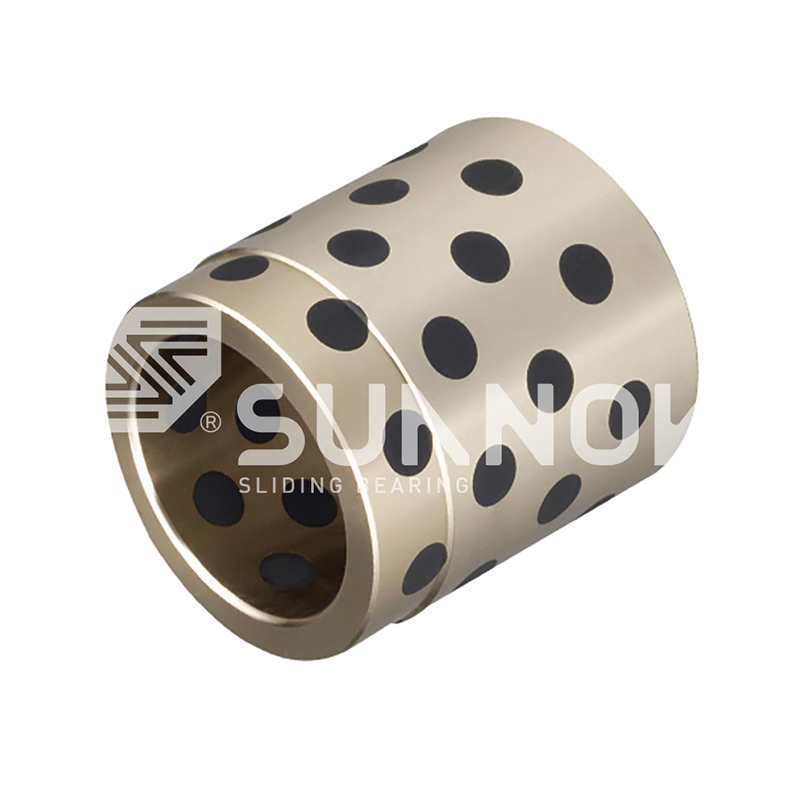 JDB solid-sprudlende lager Rørformet selvsmørende bronsebøssing Grafittplukket glidehylselager JPBW, JPBF
-
 Bimetallisk lager av olje 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
 SF-1 Oilless lager SF-1 WC Standard Metric Thrust Washer | Lav friksjon, høy belastningsbæring
-
 SF-1 Oilless lager SF-1SP Strip Standard Metric Size Self-knubricating Composite Slide Strip
-
 SF-2-grensen smørende lager SF-2WC Standard metrisk selvsmørende sammensatt skyveskive Sklideskiver
-
 FB090 Bronsepakket lager Fb09g bronse innpakket lager


Hva kjøpere bør vurdere når de kjøper tilpassede selvsmørende lagre
Bransjyheter-En innkjøpsingeniør åpner tre tilbud for en tilpasset glidebøssing med samme nominelle ID, OD og lengde. Enhetsprisene varierer med nesten 40 prosent, men ingen av tilbudsarkene oppgir en materialkvalitet, en PV-grense eller en nødvendig akselhardhet. Seks måneder senere blir den rimeligste delen hentet fra en stemplingspresse med en gald boring og en skåret journal. Den virkelige kostnaden for denne besparelsen inkluderer en ikke-planlagt nedleggelse, to teknikerskift og en erstatningsaksel.
Denne sekvensen gjentas på tvers av formbutikker, hydrauliske pumpebyggere og anleggsutstyrslinjer. Selvsmørende lagre ser enkle ut, men spesifikasjonene inni dem avgjør om delen overlever.
Definer driftskonvolutten før du sammenligner tilbud
Den første spesifikasjonen som låses er den mekaniske belastningen, uttrykt som spesifikk belastning, glidehastighet og deres produkt, PV-verdien. Hvert materialsystem har en maksimal PV over hvilken dens solide smørefilm brytes ned og slitasjen akselererer kraftig.
- Radialt belastningsområde, inkludert støt- og kantbelastningstopper
- Skyvehastighet og bevegelsestype: roterende, oscillerende eller frem- og tilbakegående
- Interface temperaturområde og omgivelsesforhold
- Skaftets materialkvalitet, hardhet og overflatefinish
PV = p x v p i N/mm2, v i m/s. Når den beregnede PV overskrider materialets tørrgrense, overopphetes lageret, mister overføringsfilmen og slites eksponentielt.
Ikke la leverandøren gjette disse verdiene. En ansvarlig produsent spør om belastning, hastighet og temperatur før tilbud. Hvis en selger priser din del uten et eneste teknisk spørsmål, har lageret allerede blitt feildesignet.
Tilpass materialsystemet til arbeidsvinduet
Et selvsmørende lager er ikke én materialklasse; det er et sett med konstruksjonsfamilier, hver med et spesifikt driftsvindu. Støpte solide innebygde lagre maskinerer solide smøremiddelplugger inn i en bronse- eller messingkropp, absorberer støtbelastninger og dominerer applikasjoner for dyseføring, ejektor og slitasjeplate.
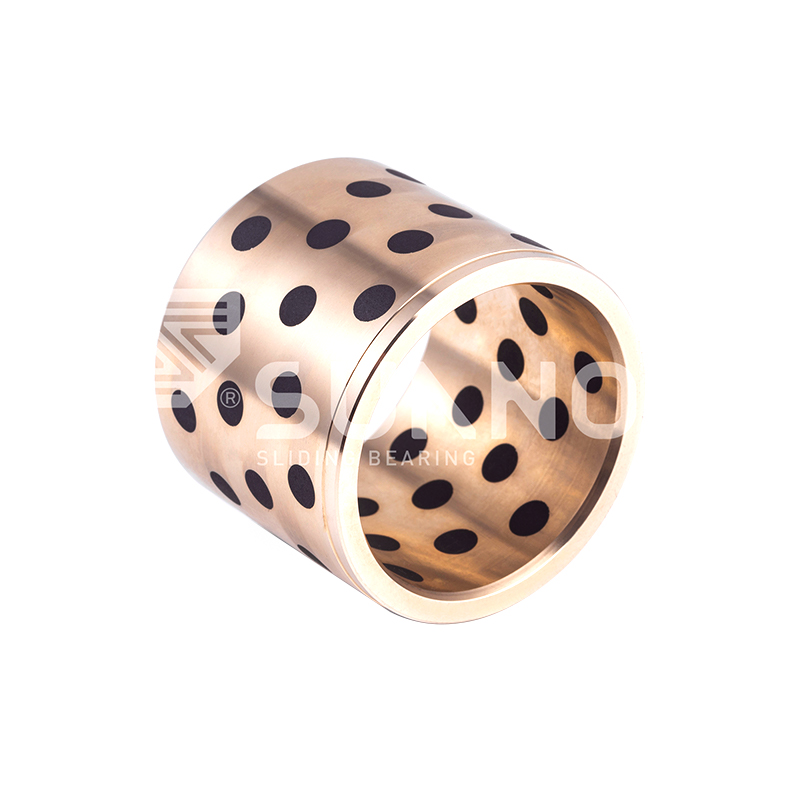 JDB650 selvsmørende messingbøssing med innebygd solid smøremiddel Denne messingbøssingen bruker en CuZn24Al6-legering med innebygde grafittinnsatser for vedlikeholdsfri drift. Den passer miljøer med høy belastning, lav hastighet og middels til høy temperatur der ekstern smøring er upraktisk. Se produkt →
Sintrede bimetalllagre binder et kobberlegeringslag med dispergert fast smøremiddel til en stålbakside, og kombinerer hard støtte med et stabilt løpende lag for jevn høy belastning.
 JF-800 bimetalllager med CuPb10Sn10-legering for tungt bruk Et stålstøttet sintret lager med bly-tinn bronselag, bygget for ekstreme belastninger og lavhastighetsglidning. Den gir sterk slitestyrke og passer krevende bruksområder innen gruvedrift, konstruksjon og marineutstyr. Se produkt →
PTFE-forede lagre som SF1-typen legger til et polymerlag med lav friksjon for fare for stick-slip, fretting eller start-stopp.
 SF-1 Vedlikeholdsfritt PTFE-foret selvsmørende lager Et trelags komposittlager med stålunderlag, porøs bronse og PTFE-fôr. Den opererer uten olje, reduserer støy og vibrasjoner og håndterer tunge belastninger, noe som gjør den egnet for tekstil-, bil- og maskineri. Se produkt →
Materialkvalitet betyr like mye som konstruksjon. Tinnbronse, aluminiumsbronse og messing er forskjellige i flytestyrke, slitasjeoppførsel og temperaturtak, og europeiske kjøpere etterspør i økende grad blyfrie eller REACH-kompatible kvaliteter. Matriselegeringen skal kunne spores til en standardspesifikasjon, ikke beskrevet som lignende eller tilsvarende.
Representative tørre PV-grenser etter materialfamilie Verdier i MPa-m/s under tørrdrift. Orienteringsdata for sammenligning; bekrefte med leverandørens PV-testresultater.
| Bærende familie | Konstruksjon | Typisk belastning ved lav hastighet | Typisk tørr PV | Best for |
| Cast innebygd | Bronse eller messing kropp med solide smøreplugger | opptil 60 N/mm2 | 2,5 MPa-m/s | Dies, sliteplater, oscillerende ledd |
| Sintret bimetall | Stålbakside med sintret kobberlegeringslag | opptil 70 N/mm2 | 2,0 MPa-m/s | Hydrauliske pumper, girkasser, lastere |
| Innpakket bronse | Valset bronseskall med glidemiddellommer | opptil 40 N/mm2 | 1,5 MPa-m/s | Stille stillinger med moderat belastning |
| PTFE-foret | Bakside med PTFE lavfriksjonslag | opptil 25 N/mm2 | 3,6 MPa-m/s | Stopp-start, frem- og tilbakegående mekanismer |
Overføringsfilm
Overføringsfilm is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Gjennomgå JDB produktfamilie med solid smørende lager for å se hvordan ett konstruksjonskonsept skalerer fra styrepinner til tunge sliteplater.
Bekreft toleranser og standarden bak dem
Tegningstoleranser forårsaker flere tilpassede lagerfeltfeil enn materialvalg gjør. De kritiske dimensjonene er borepasningen på akselen, interferensen av den ytre diameteren i huset, veggtykkelsesvariasjon, flensfirkantethet og fasgeometri.
Tilpassede deler følger en standard eller en tegning. I verktøy definerer NAAMS og DIN 9834 styrelagergeometri; metriske flenslager følger ISO-tilpasningskonvensjonene. Bekreft hvilken standard som gjelder før maskinering.
| Dimensjon | Typisk spesifikasjon | Feilmodus når feil |
| Bore ID-toleranse | H7 eller H8 avhengig av akseltilpasning | Skaftskåring og tap av kontaktflate |
| Ytre diameter | H7/s6 eller lignende interferenspasning | Husrotasjon og gnagslitasje |
| Variasjon i veggtykkelse | Innenfor 0,05-0,10 mm på presisjonsgrader | Høyt lokalt trykk og tidlig slitasje |
| Flens firkantethet | Vinkelvinkel innenfor 0,05 mm | Kantbelastning på skaftet |
| Fasing og kantbrudd | 0,3-1,0 mm per tegning | Overføringsfilm scraped off during assembly |
Tommelfingerregel: et tilpasset lagers toleransekjede bør starte fra aksel- og husdimensjonene ved driftstemperatur, ikke fra nominelle tegningsverdier.
Revidere leverandørens støpe- og testdisiplin
En leverandørs prosesskontroll er den eneste pålitelige prediktoren for karakterkonsistens. Nøkkelspørsmålet er ikke om leverandøren maskinerer lagre, men om den styrer legeringen fra smelte til ferdig del. En produsent som støper sine egne kobberlegeringer og utfører spektrografiske kontroller på tre trinn kan sertifisere karakteren.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. støper sine egne kobberlegeringer, overvåker smelten før, under og etter ovnskjøringen med spektrometre, og driver mer enn 80 CNC-maskiner for etterbehandling. Materialet venter aldri på et utvendig støperi.
Legering ladning og smelting
Kontrollert tilsetning av kobber, tinn, aluminium og sporstoffer.
Ovnsspektrografisk sjekk
Karakter verifisert før helling.
Casting
Sentrifugal-, kontinuerlig- eller metallstøping per delgeometri.
Post-cast-verifisering
Andre spektrografiske sjekk av den størknede legeringen.
CNC maskinering
Boring, OD, flens og smøremiddellommer maskinert til tegning.
Tredjeparts testing
Rapporter om sammensetning og mekaniske egenskaper tilgjengelig på forespørsel.
Be om testrapporten før innkjøpsordren, ikke etter et krav. Hvis en leverandør ikke kan vise en tredjeparts sammensetning og mekanisk rapport for den nøyaktige smelten som brukes i batchen din, er legeringen i praksis ukontrollert.
Sammenlign totale eierkostnader, ikke enhetspris
Enhetspris er den minst pålitelige kostnadsberegningen for et tilpasset glidelager. En bøssing som svikter ved 4000 timer i stedet for 12000 koster mer i nedetid, arbeid og skade på akselen enn noen prisforskjell mellom leverandørene. Konverter hvert tilbud til en kostnad per driftstime.
3x Slitelevetidsspredning observert mellom en verifisert støpekvalitet og en ubekreftet ekvivalent ved identisk bruk.
1-2 timer Smørestopp eliminert per uke per lagerpunkt etter konvertering til solid-smøregjennomføringer.
30 % Typisk prispremie for en sertifisert karakter med full testdokumentasjon over en ikke-sertifisert del.
En lavkostnadsleverandør som hopper over ovnskontroller, kan passere materiale av dårlig kvalitet; forskjellen er usynlig de første hundre timene og ødelegger foringen ved første vedlikeholdsintervall.
Selvsmøring betyr aldri null vedlikehold. Akselfinish, innretting og innkjøringsadferd bestemmer overføringsfilmen, og filmen bestemmer lagerets levetid. Vår analyse av vanlige misoppfatninger ved kjøp av selvsmørende bronselager dekker spesifikasjonsfeilene bak feltfeil.
Ofte stilte spørsmål
Dette er de fire spørsmålene kjøpere oftest stiller før de legger inn en tilpasset bestilling.
Hva er en PV-grense og hvorfor betyr det noe for et tilpasset lager?
PV-grensen er produktet av spesifikt trykk i N/mm2 og glidehastighet i m/s som den faste smørefilmen ikke lenger kan beskytte grensesnittet over. Over denne grensen overopphetes lageret og slites raskt. Din pliktberegning må passe innenfor den godkjente grensen for materialfamilien.
Skal vi spesifisere en ISO-tilpasning eller en nominell dimensjon?
Gi begge deler. Oppgi nominell boring, OD og lengde, og legg til passformsklassen eller de faktiske aksel- og husdimensjonene ved driftstemperatur. Leverandøren trenger denne informasjonen for å velge bearbeidingstoleranser som forhindrer at lageret spinner i huset eller binder seg til akselen.
Hvordan kan vi verifisere materialkvaliteten til et tilpasset lager?
Be om en spektrografisk sammensetningsrapport fra smelten som brukes i batchen din, pluss en tredjepartsrapport som dekker sammensetning og mekaniske egenskaper. En leverandør som kontrollerer egen støping kan levere disse som standarddokumenter. Hvis rapporten ikke kan navngi en standardkarakter, er materialet ikke sertifisert.
Hvor lenge skal en selvsmørende bøssing holde?
Det er ikke noe universelt tall. Levetiden avhenger av belastning, hastighet, temperatur, akselfinish og driftssyklus. En praktisk tilnærming er å avtale minimum designlevetid med leverandøren, kontrollere PV-beregningen mot reelle driftsdata, og validere med én pilotbatch før full produksjon.
Bunnlinjen: spesifiser plikten, verifiser karakteren, revider prosessen og pris levetiden i stedet for delen.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
