-
 JDB solid-sprudlende lager En-flens selvsmørende bronsebøssing Grafittplukket glidehylselager JEFW
-
 Bimetallisk lager av olje 200#B stålstøttet kobberlegering bimetallbøssing, stål-kobber kompositt glidelagerbøssing
-
 SF-1 Oilless lager SF-2 DX grensesmørebøssing, stålstøttet POM kompositt delt glidelager
-

-
-
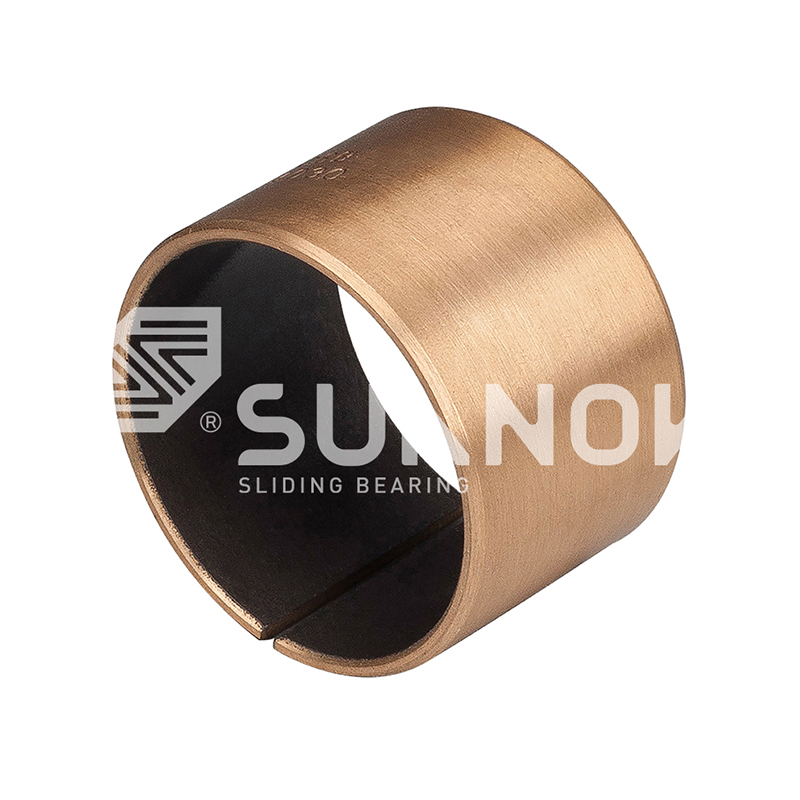
 SF-1 Oilless lager SF-1 WC Standard Metric Thrust Washer | Lav friksjon, høy belastningsbæring
-
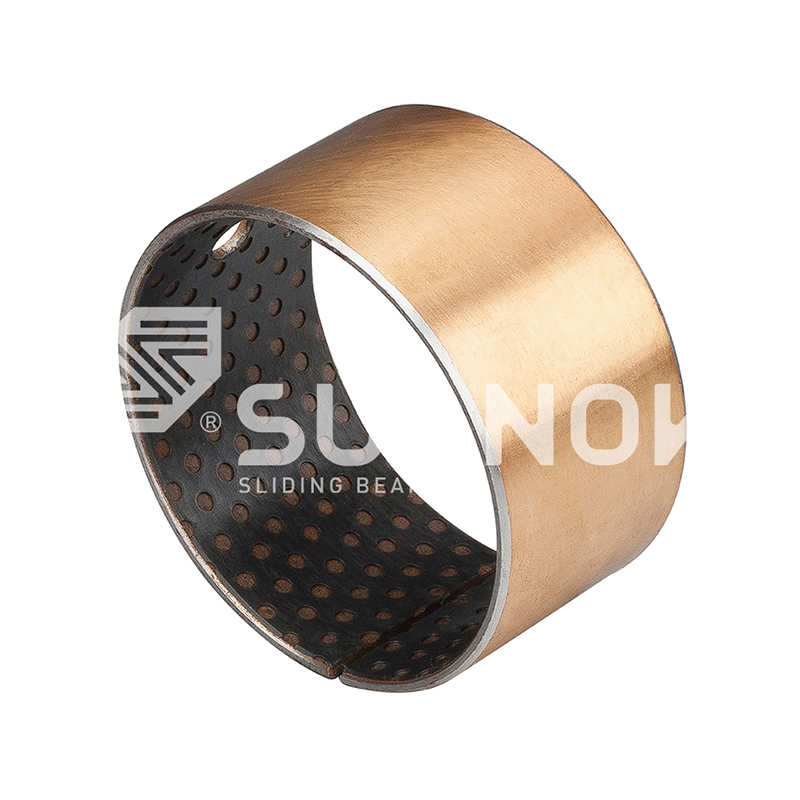 SF-2-grensen smørende lager SF-2-grensen selvsmørende oilløs glidende bussbæring, blyfri grensebush
-
 FB090 Bronsepakket lager FB091 Kobberpakket lager


Selvsmørende lagerproduksjon: nøkkelfaktorer for produksjon og inspeksjon
Bransjyheter-Inspeksjonsbenken er der et selvsmørende lager får sin nominelle levetid, men beslutningene som bestemmer livet tas mye tidligere. En stansebøssing spesifisert for 20 000 slag som griper ved 3 000 er sjelden en smøremiddelfeil; det er en produksjonssvikt - en legering som er utstøpt i dårlig kvalitet, en grafittplugg som har løsnet i lommen, eller en boring som har gått over toleransen. Ved selvsmørende lagerproduksjon er kvaliteten låst i ovnen, pressen og måleren, lenge før delen når maskinen.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. driver støping av kobberlegeringer, sintring, CNC-maskinering og sluttinspeksjon under ett tak. Den integrasjonen er ikke en markedsføringspåstand; det er kjernen i lagerkvalitetskontrollen, fordi de samme materialportene og mottakskontrollene kan følge hver produktfamilie fra smelting til ferdig foring.
Kobberlegeringsstøping: Den første kvalitetsporten
Et selvsmørende lagers bæreevne og slitestyrke er festet ved smelteovnen, før en eventuell maskinering starter. Kobbermatrisen - tinnbronse, aluminiumsbronse eller messing støpt til standard nasjonale kvaliteter - bestemmer hardhet, motstand mot anfall og oppførsel under kantbelastning.
Shuangnuo produserer sine egne kobberlegeringsemner gjennom sentrifugalstøping, kontinuerlig støping og metallstøping. Sentrifugalstøping pakker mikrostrukturen for tette sylindriske emner; kontinuerlig støping gir ensartet stanglager for lange løp; støping av metallform danner nesten nette former med mindre skrot. Hver rute endrer porøsitet og kornorientering, så støpemetoden er i seg selv en ytelsesbeslutning.
Typisk Brinell-hardhet for kobberlegeringer i selvsmørende lagre (HB)
Typiske mellomverdier; produksjonsgodkjenning er basert på det spektrometriske testsertifikatet for hvert heat.
JDB-innstøpingsprosessen: Solid smøremiddel i en kobbermatrise
JDB solide selvsmørende lagre fungerer fordi presist plasserte grafitt- eller sammensatte plugger er mekanisk låst inn i en støpt kobberlegering. Lommer bores etter støping, deretter presses pluggene inn med kontrollert interferens slik at de blir sittende under vibrasjon, støt og termisk sykling.
Et selvsmørende lager er et glidelager der et fast smøremiddel - typisk grafitt eller en grafittbasert blanding - er innebygd i eller spredt gjennom lagerveggen, slik at lageret kan fungere uten en kontinuerlig ekstern oljetilførsel i lengre perioder.
To parametere dominerer innbyggingstrinnet. Pluggarealforhold balanserer friksjon mot belastningskapasitet: mer smøremiddeloverflate senker friksjonen, men svekker matrisen, så mønsteret må respektere lagerets PV-klassifisering. Pluggretensjon bestemmer overlevelse under sjokkbelastninger; en plugg som rygger ut ødelegger både bøssingen og sammenkoblingsakselen. Overføringsfilmen som dannes under innkjøring er det som gjør lageret vedlikeholdsfritt, som beskrevet i vår analyse av JDB-arbeidsprinsippet .
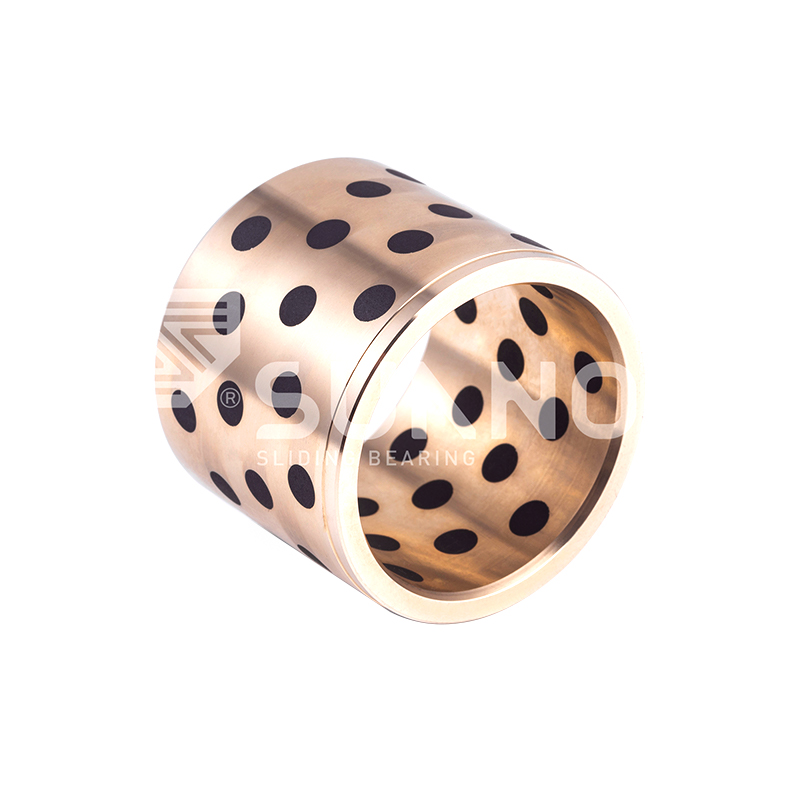 JDB650 selvsmørende messingbøssing med innebygd solid smøremiddel Denne messingbøssingen bruker CuZn24Al6-legering med innebygde grafittplugger for å danne en overføringsfilm med lav friksjon, noe som gjør den egnet for bruk med høy belastning, lav hastighet og vanskelig å smøre uten ekstern olje. Se produkt →
Sintrede bimetalllager: Stålstøtte, bronsefunksjon
Sintrede bimetalllagre kombinerer en stålbakside for strukturell styrke med et porøst bronselag sintret ved kontrollert temperatur og deretter impregnert med fast smøremiddel. Stålskallet bærer lasten; bronselaget klarer friksjon og tolererer mindre feiljusteringer.
200-B-serien bruker en stålbakside, kobberbasert sintret pulver og dispergert fast smøremiddel for tungt anleggsutstyr. JF-800-familien, inkludert den blyfrie JF750 og høy-aluminium JF20, retter seg mot hydrauliske pumper og girpumper der utmattelsesstyrke og tilpasningsevne er kritiske.
4 støpeveier: sentrifugal, kontinuerlig, metallform og sintring
3 spektrale inspeksjonsporter per heat
80 CNC-maskinverktøy på produksjonsgulvet
 JF-800 bimetalllager med CuPb10Sn10-legering for tungt bruk Konstruert for kraftig lavhastighetsglidning, gir dette stållageret med et sintret kobber-bly-tinnlag utmerket slitestyrke og slagtoleranse for krevende industrielt utstyr. Se produkt →
Innpakket bronselager: Presisjon fra rullet stripe
Innpakket bronselagre dannes ved å rulle bronsestrimmel til sylindriske eller flensede former, med smøremiddellaget påført før forming. Fordi den indre overflaten har et preget smøremiddellommemønster, er de kritiske kontrollene sømjustering, kanttilstand og integriteten til omslaget etter forming.
FB090-familien dekker standard metriske bronse-omviklede bøssinger; FB08G-varianten bruker en stål-grafittkonstruksjon for tyngre kantbelastning. Tetnings- og flensversjoner utvider utvalget til roterende og frem- og tilbakegående aksler.
For innpakket bronselager kommer dimensjonal konsistens fra verktøyet og stripen, ikke fra maskinering. Dette er grunnen til at prosessen dominerer høyvolum, standardisert metrisk bøssingproduksjon.
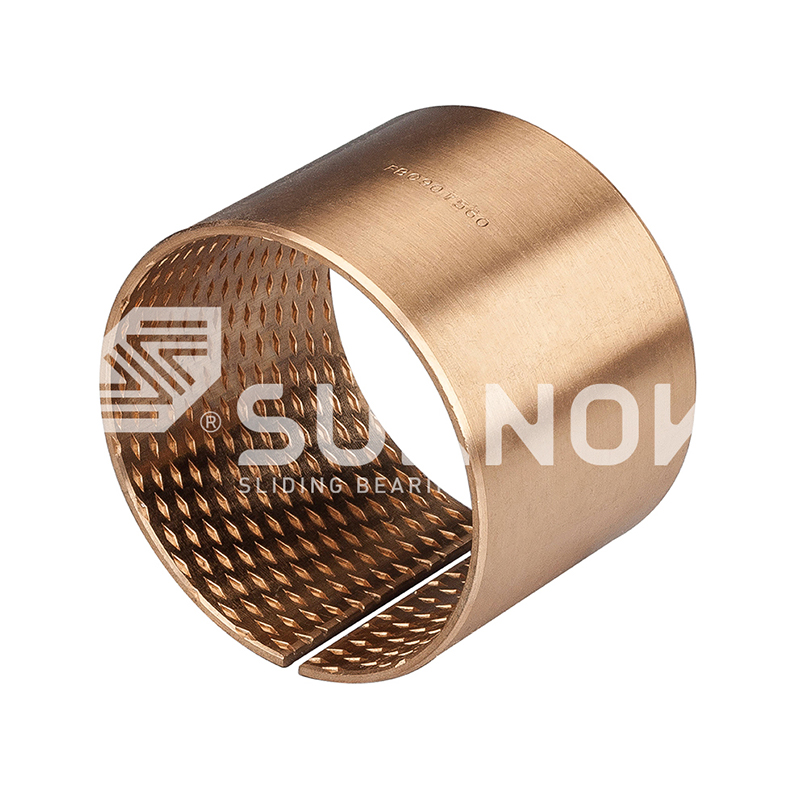 FB090 Bronse-omviklet lager med diamantsmørelommer Denne selvsmørende bøssingen er laget av CuSn8 bronsestrimmel med diamantformede fordypninger som holder på fett, og gir lang levetid og høy lastekapasitet for konstruksjons- og bilapplikasjoner. Se produkt →
Dimensjonell maskinering og den endelige inspeksjonsprotokollen
Den endelige inspeksjonsprotokollen avgjør om et lager når service vurdert til sin design-PV-verdi eller svikter for tidlig. De tre avgjørende kontrollene er dimensjonstoleranse, overflatefinish og smøremiddeldekning.
Shuangnuos 80 pluss CNC dreiebenker og maskineringssentre holder boringer, flensflater og forsenkninger for standard metriske størrelser og tilpassede tegninger. Fordi det samme utstyret kutter direkte fra interne støpte emner, forblir dimensjonsbekreftelsen konsistent fra prototype til produksjonsbatch.
| Inspeksjonspunkt | Metode | Kriterium |
| Legeringssammensetning | Spektrometer, tre porter | Karaktergrenser per standard |
| Støpegodhet | Visuell og ultralydkontroll | Ingen porøsitet eller krymping |
| Innstøping av smøremiddel | Pluggdekning, retensjonstest | Arealforhold og sittedybde |
| Sintret lagbinding | Skjær og skrell prøvetaking | Lagets heftstyrke |
| Dimensjoner | Målere, CMM | ID, OD, flens per tegning |
| Overflatefinish | Profilometer | Ra innenfor spesifikasjonen |
- Råvarevalg og varmeberegning
- Smelting med ovn ladningsspektrometer sjekk
- Støping ved sentrifugal, kontinuerlig eller metallstøping
- Grov- og finbearbeiding på CNC-utstyr
- Solid smøremiddelinnstøping eller sintret lagbehandling
- Endelig dimensjonell og materiell aksept
Støpt, sintret eller pakket: Tilpass ruten til applikasjonen
Ingen enkelt produksjonsrute dominerer enhver applikasjon. Støpte lagre i JDB-stil bærer store støtbelastninger, sintrede bimetalldeler passer til høyvolums hydrauliske og frem- og tilbakegående systemer, og innpakket bronseforinger gir økonomisk presisjon i standardiserte metriske størrelser.
Cast og innebygd (JDB)
Solide smøremiddelplugger i støpt kobbermatrise.
Høy støt- og kantbelastningstoleranse.
Typisk bruk: stanseformer, støpeformer, tungt maskineri.
Sintret bimetall (JF-800, 200-B)
Stålbakside med sintret bronselag.
Høy utmattelsesstyrke og oppbevaring av smøremiddel.
Typisk bruk: hydrauliske pumper, girpumper.
Innpakket bronse (FB090)
Rullet stripe med påført smørelag.
Konsekvente ID-er i metriske størrelser med høyt volum.
Typisk bruk: standard foringer, styreapplikasjoner.
Alle tre rutene deler ett krav: en leverandør som kontrollerer sitt eget materiale og maskinering kan tilby samme sporbarhet for en katalogdel og en tilpasset tegning, og kan støtte det med en autoritativ tredjeparts testrapport.
Ofte stilte spørsmål
Hva er den mest kritiske inspeksjonen i selvsmørende lagerproduksjon?
Verifisering av materialsammensetning med spektrometer er den mest kritiske, fordi et legeringsavvik ikke kan korrigeres senere. Kontrollen med tre porter - ovnsladning, smeltet metall før helling og ferdig støping - beskytter hvert påfølgende prosesstrinn.
Hvordan påvirker støpemetoden lagerytelsen?
Støpemetoden kontrollerer mikrostrukturtetthet og porøsitet. Sentrifugalstøping produserer tette sylindriske emner for kraftige foringer, kontinuerlig støping gir ensartet stangmasse, og metallstøping gir nesten nette former med mindre materialavfall.
Hvordan holdes solide smøremiddelplugger på plass?
Lommer maskineres til en kontrollert diameter og dybde etter støping, og grafitt- eller sammensatte plugger presses inn med forstyrrelser. Retensjon verifiseres ved setedybdekontroller og skjærtesting på representative deler.
Kan en kunde be om tilpassede dimensjoner og testrapporter?
Ja. Produsenter med intern støping og CNC-maskinering kan produsere ikke-standardstørrelser fra kundetegninger og gi autoritative tredjeparts testrapporter som dekker materialsammensetning og mekaniske egenskaper.
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
