-
 JDB solid-sprudlende lager Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
 JDB solid-sprudlende lager T-spor guide Selvsmørende bronse glideplate, JSOL Embedded Bronse Oilless Wear Plate
-
 Bimetallisk lager av olje Flensed selvsmørende komposittbøsning, oljefri flensbøssing 200#F
-
 SF-1 Oilless lager SF-2 DX grensesmørebøssing, stålstøttet POM kompositt delt glidelager
-
 SF-2-grensen smørende lager SF-2SP Standard metrisk størrelse selvsmurende slitasje stripe med PTFE
-
 JF-800 bi-metallbæring JF-720 Tin Bi-metal lagerbussinger for lav friksjon og slitasjebestandige applikasjoner
-
 FB090 Bronsepakket lager FB092 Bronsepakket lager
-
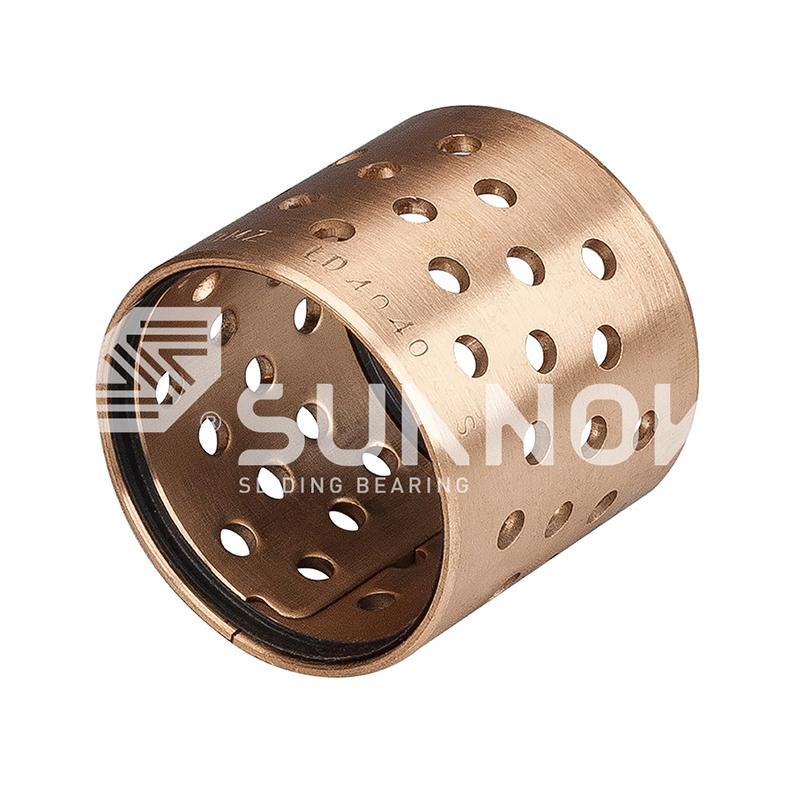 FB090 Bronsepakket lager FB094 Bronsepakket lager med seler


Hvordan velge selvsmørende lagre for form- og sprøytestøpemaskiner
Bransjyheter-En sprøytestøpe som sykler med 25 skudd i minuttet beveger utkasterpinnene gjennom styrebøssingene deres mer enn tusen ganger i timen. På en 550-tonns presse bærer disse bøssingene lokalt overflatetrykk mellom 15 og 30 MPa, kjører ved støpetemperaturer fra 60 til 120 °C, og får aldri fett etter montering. Å velge selvsmørende lagre til støpe- og sprøytestøpemaskiner begynner med å akseptere at bøssingen må levere sin egen smøring i verktøyets levetid.
Et selvsmørende lager er et glidelager med fast smøremiddel, vanligvis grafitt, PTFE eller et metallisk sulfid, innebygd i en kobberlegering eller stålstøttet matrise, og konstruert for å kjøre uten ekstern olje eller fett i hele levetiden.
Utvelgelsesprosessen er en sjekkliste med fem porter: last og PV-verdi, temperatur, aksel- og toleransestandarder, bevegelsestype og praktisk montering. De fleste formfeil spores tilbake til en hoppet over parameter, vanligvis last.
Match belastning og PV-verdi først
Den første valgporten er belastningskapasitet og PV-verdi, fordi en styrebøssing som ikke kan overleve det lokale overflatetrykket vil svikte uansett hvor godt resten av formen er konstruert.
PV-klassifisering er trykk i MPa multiplisert med glidehastighet i meter per sekund. Formstyreposisjoner går sakte, vanligvis 0,05 til 0,3 m/s, så trykket dominerer beregningen. Lokalt overflatetrykk på ejektorstifter i høypakkede deler kan nå 20 til 50 MPa, langt utover grensen for en enkel polymergjennomføring. En støpt kobberlegering med grafittplugger håndterer denne kombinasjonen fordi bronsematrisen bærer belastningen mens grafitten leverer kontinuerlig smøring.
Sammenlign de typiske statiske belastningsgrensene for de fire hovedlagerfamiliene som brukes i støpeformer:
Typisk statisk lastekapasitet etter serie
JDB støpt bronse 250 MPa
JF bimetallisk 200 MPa
SF1 PTFE bronse 140 MPa
FB090 pakket inn 120 MPa
Verdiene er typiske statiske belastningskapasiteter for standardkvaliteter; verifiser mot materialtestrapporten for den valgte legeringen.
Støpt bronse er standard for ejektor- og guideposisjoner. Den overføringsfilmmekanisme til JDB solidsmørende lagre forklarer hvorfor denne familien presterer så godt i sakte, høytrykksformapplikasjoner.
250 MPa statisk bæreevne, JDB støpt bronse
2,5 MPa m/s PV-grense for tørrkjøring
300°C maksimal driftstemperatur
Bekreft temperatur og kjemisk eksponering
Den andre porten er temperatur, fordi det faste smøremidlet og lagermatrisen hver har definerte termiske grenser som bestemmer hvilken serie som er trygg å spesifisere.
Harpiksvalg angir formtemperaturen:
- Vareharpikser: formtemperaturer på 40 til 80°C.
- Teknisk plast: formtemperaturer på 80 til 120°C.
- Varmløper og ventilportområder: lagerseter ved 150 til 200°C.
Et PTFE-basert SF1-lager holder seg innenfor klassifiseringen opp til omtrent 250 °C kontinuerlig, mens grafittinnstøpte bronsekvaliteter holder smørefilmen ved 300 °C eller høyere.
Over 200°C holder grafittinnstøpt bronse lengre enn PTFE-baserte lagre, fordi grafitt ikke oksiderer nevneverdig under 450°C, mens PTFE begynner å miste laststøtte nær 260°C.
Kjemisk eksponering har også betydning. I støpeceller der operatører tørker av styresøyler med løsemiddel, eller hvor nedvasking er en del av planen, kan du bestille rustfritt stål eller forseglede varianter slik at rengjøringsmidler ikke kan skylle det faste smøremiddelet fra åpne kanter.
Bekreft akselhardhet, finish og toleransestandarder
Den tredje porten er den tribologiske sammenkoblingen, fordi lageret bare er like godt som akselen som går mot det, og dimensjonsklassen må samsvare med formstandarden som brukes på butikkgulvet.
Skafthardhet for ejektorstifter og styresøyler bør være 45 til 55 HRC. Under 40 HRC virker harde grafittpartikler innebygd i bronsen som en fil på et mykt skaft. Overflatefinish bør være Ra 0,4 til 0,8 mikron. Grovere overflater skraper overføringsfilmen av; speilfinish gir filmen ingenting å knytte seg til. Krombelagte eller nitrerte ejektorstifter er standardparingen for JDB-styrelagre i bilformer.
For bilverktøy, bestill styrelageret til samme formtilpassede funksjon som NAAMS-standarden.
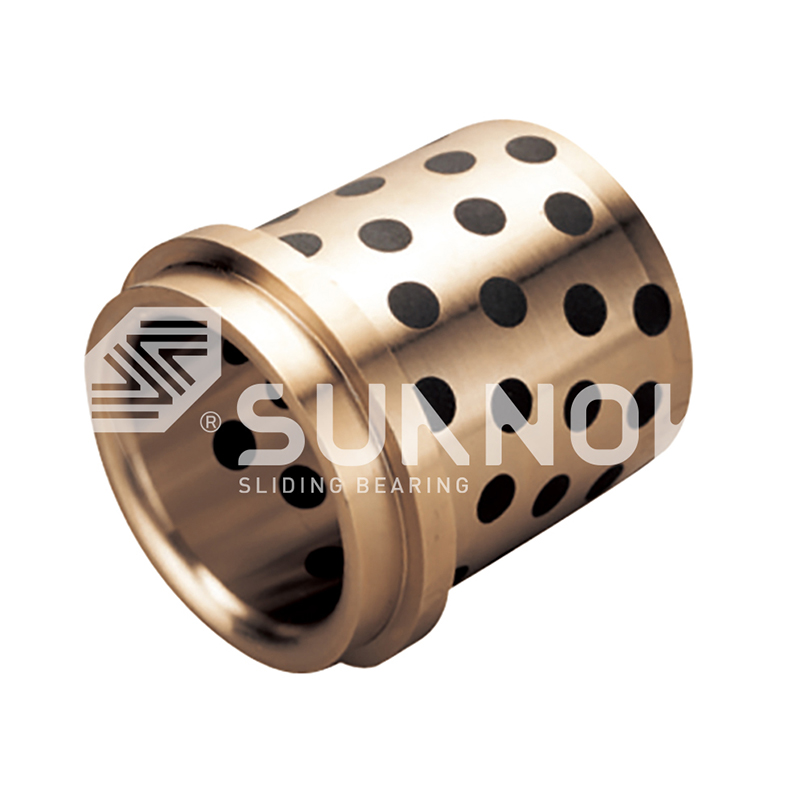 Dobbel flens grafittplugget bronsebøssing med NAAMS Form-Fit Denne bronsebøssingen med to flenser samsvarer med NAAMS verktøystandarder og gir toveis aksial plassering uten ekstra maskinvare. Grafittpluggene muliggjør vedlikeholdsfri drift under tung belastning, noe som gjør den til en direkte erstatning for dyseguider for biler. Se produkt →
For europeiske maskiner, bruk DIN 9834-profilen og metriske flensversjoner (JFB650, JFBB) deksel gjennom-hullsmontering.
 Vedlikeholdsfri bøsning i messing i henhold til DIN 9834 med grafittinnsatser Denne DIN 9834 kragebøssingen tilbyr positiv aksial plassering for europeisk presseverktøy. Messinghuset med grafittinnsatser kjører uten ekstern smøring, og kragen forenkler installasjonen – bare kontroller H7-husets passform og trykkkraftgrenser. Se produkt →
| Posisjon | Skafthardhet | Overflatefinish | Foretrukket serie |
| Styrepinne for ejektor | 50 til 55 HRC | Ra 0,4 mikron | JEGB / JOSG |
| Føringssøyle | 45 til 50 HRC | Ra 0,6 mikron | GB61 / DIN 9834 |
| Skyv sliteplate | Minimum 45 HRC | Ra 0,8 mikron | JESW / JPBW |
| Hydraulisk utkasterstang | 55 til 60 HRC | Ra 0,4 mikron | SF1D |
Kontroller toleransen for lagerets innvendige diameter mot den faktiske pinnediameteren før du bearbeider huset. En 0,02 mm interferensfeil vises som en grepet ejektor i løpet av de første 100 syklusene.
Når du bestiller fra Zhejiang Shuangnuo Bearing Technology Co., Ltd., bekrefter materialtestrapporten legeringskvaliteten og mekaniske egenskaper for hver batch.
Match serien med bevegelsesprofilen
Den fjerde porten er av bevegelsestype, fordi ejektorslag, styresøyler, glideskinner og hydrauliske ejektorer påfører svært forskjellige kombinasjoner av trykk og hastighet.
Ejektormekanismer er posisjonene med høyest belastning og laveste hastighet i en form. JEGB og JEGBK ejektorstyrelagre bruker støpt bronse med grafittplugger, maskinert for å passe til ejektorplateenheten.
 Senterflens bronsebøssing med solid grafitt for mugg og automatisering Denne senterflensbøssingen er designet for ejektormekanismer og automatisering, og gir en enkeltpunkts aksial referanse mens grafittinnsatser håndterer høy statisk belastning og glidning med lav hastighet. Den passer til stillinger der overflatetrykket overstiger 20 MPa uten olje. Se produkt →
Støpt bronse med grafittplugger (JDB)
Velg for ejektorstifter, styresøyler og sliteplater som går under 0,3 m/s med overflatetrykk over 20 MPa. Høy statisk belastning, høy temperaturtoleranse, lav friksjon når grafittoverføringsfilmen dannes.
PTFE-bronse på stål (SF1)
Velg for raskere, lettere posisjoner som hydrauliske ejektorstenger, girpumpeaksler og sleider som går over 0,3 m/s. Lavere friksjon og roligere gang, men sjekk 250°C kontinuerlig temperaturgrense.
Tommelfingerregel: under 0,3 m/s med trykk over 20 MPa er JDB-territorium; over 0,3 m/s med lett belastning er SF1-territorium; tunge oscillerende hydrauliske krefter krever JF bimetallisk stålstøtteserie.
Bekreft detaljer om maskinering, montering og vedlikehold
Den femte porten er praktisk: bekreft at bøssingen kan maskineres til huset, installeres uten kantskader og inspiseres under planlagt formvedlikehold.
Støpt bronsekvaliteter maskin godt, noe som betyr at du kan fullføre boringen til nøyaktig hustoleranse etter at selve huset er sveiset eller reparert. Denne arbeidsflyten produserer en repeterbar valgbeslutning for enhver form eller støpemaskin:
- Definer driftssyklusen: slag per minutt, slaglengde og driftstimer per år.
- Beregn maksimalt overflatetrykk og glidehastighet på lagersetet.
- Registrer den varmeste vedvarende temperaturen på lagerstedet, ikke formoverflatetemperaturen.
- Spesifiser akselhardhet, overflatefinish og toleransestandard: metrisk, NAAMS eller DIN.
- Velg lagerserie og geometri: sylindrisk, flenset, trykkskive eller sliteplate.
- Bekreft maskineringsgodtgjørelser og be om materialtestrapporter før produksjon.
Disse lagrene er vedlikeholdsfrie av design, men den tilhørende akselen er det ikke. Inspiser akselen for rift eller rust ved hvert planlagt vedlikeholdsvindu, tørk bort slipestøv og bytt ut bøssingen når løpeklaringen når den opprinnelige slitasjegrensen. Omsmøring av et innebygd grafittlager med fett er vanligvis en feil, fordi fett tiltrekker seg muggstøv, endrer friksjonsregimet og forhindrer at grafittoverføringsfilmen dannes. Tredjeparts testrapporter som dekker materialsammensetning og mekaniske egenskaper er tilgjengelig på forespørsel.
Ofte stilte spørsmål
Hvilket selvsmørende lager er best for ejektorstyrepinner?
JDB støpte bronse ejektorstyrelagre som JEGB, JEGBK og JOSG er standardvalget, fordi ejektorstifter er trege, høytrykks og varme. Grafittpluggene leverer en kontinuerlig overføringsfilm mens bronsematrisen bærer belastningen.
Hvilken akselhardhet krever et selvsmørende lager?
Spesifiser 45 til 55 HRC med en overflatefinish på Ra 0,4 til 0,8 mikron. Mykere skaft kuttes av de harde grafittpartiklene, og ru overflate forhindrer at overføringsfilmen binder seg.
Kan disse lagrene gå helt tørre?
Ja. Det innebygde faste smøremiddelet er smøresystemet. Lageret danner en overføringsfilm på akselen i løpet av de første timene av drift, og tørr drift er normal etterpå. Ikke tilsett fett med mindre leverandøren spesifiserer en hybridsmurt versjon.
Hvor lenge varer et selvsmørende styrelager?
Ved 20 MPa og 0,1 m/s overskrider en JDB-styregjennomføring typisk 10 000 driftstimer før klaringen vokser utenfor toleransen. Hold trykk ganger hastighet under 2,5 MPa m/s og overvåk akselklaring ved planlagt vedlikehold.
For en fullstendig oversikt over JDB-, SF1-, JF- og FB090-familiene, sammenligne selvsmørende lagerkatalog .
Kontakt oss //
Har du spørsmål? Ta kontakt!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spesialiserer seg i produksjonen av forskjellige produkter for selvblubberende kobberlegering
Raske lenker
Relaterte produkter
Kontakt
- Legge til: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, Kina
- Tlf: +86-15957371801
- Faks: +86-0573-84038630
- E -post:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Tilpasset selvbelytende kobberlegeringslager
